EN
ผู้ผลิตอาหารประเมินศักยภาพการอบแห้งแบบแช่แข็งสำหรับไลน์ผลิตภัณฑ์ใหม่อย่างไร
สําหรับ ผู้ผลิตอาหารแช่แข็งแบบแห้ง , ความจุไม่ใช่เพียงตัวเลขที่พิมพ์ไว้บนข้อมูลจำเพาะของเครื่องเท่านั้น ขนม วัตถุดิบ หรือเมนูใหม่แต่ละชนิดมีปริมาณน้ำ ขนาดชิ้นส่วน ความลึกของการบรรจุ แผนการบรรจุภัณฑ์ และข้อกำหนดในการปล่อยสินค้าที่แตกต่างกัน ตัวแปรเหล่านี้เป็นผู้กำหนดว่าผลิตภัณฑ์ที่สามารถขายได้จริงจะผ่านกระบวนการได้มากน้อยเพียงใดในแต่ละสัปดาห์
ทีมจัดซื้อมักตัดสินใจได้ดีขึ้นเมื่อพวกเขาพิจารณาความจุของการทำแห้งแบบแช่แข็งเป็นคำถามเชิงระบบ นั่นคือ สายการผลิตสามารถเตรียม แช่แข็ง ทำแห้ง ตรวจสอบ บรรจุ และปล่อยสินค้าได้มากน้อยเพียงใด โดยไม่ย้ายจุดคอขวดไปยังแผนกอื่นบทความนี้นำเสนอกรอบแนวปฏิบัติที่ใช้งานได้จริงสำหรับประเมินคำถามดังกล่าวก่อนเข้าสู่ข้อผูกพันด้านการผลิต
เริ่มต้นด้วยผลิตภัณฑ์และแนวโน้มการค้า
เอ ผู้ผลิตอาหารแช่แข็งแบบแห้ง ควรเริ่มต้นด้วยแผนเชิงพาณิชย์ แทนที่จะเริ่มจากหมวดอุปกรณ์ ให้ระบุ SKU เป้าหมาย ปริมาณรายเดือนที่คาดการณ์ไว้ ขนาดบรรจุที่ตั้งใจใช้ และสัดส่วนของกำลังการผลิตที่จองไว้สำหรับการทดลองหรือความต้องการตามฤดูกาล จากนั้นแปลงความต้องการผลิตภัณฑ์สำเร็จรูปกลับเป็นวัตถุดิบสดที่จำเป็น โดยใช้อัตราผลผลิตที่ได้รับการยืนยันแล้วสำหรับแต่ละสูตร
การอบแห้งแบบแช่แข็ง (freeze-drying) รวมการแช่แข็งเข้ากับการอบแห้งภายใต้ความดันลดลง ดังนั้นพฤติกรรมการบรรจุจึงมีความสำคัญไม่แพ้ขนาดของห้องอบแห้ง ชิ้นผลไม้ ผักหั่นเต๋า ส่วนประกอบอาหารที่ปรุงสุกแล้ว และส่วนผสมในรูปผง อาจมีปฏิกิริยาการแช่แข็งและการอบแห้งที่แตกต่างกันมาก ดังนั้นตัวเลขที่ใช้ในการวางแผนที่เหมาะสมจึงคือผลผลิตต่อแบตช์ที่ได้รับการยืนยันแล้วสำหรับผลิตภัณฑ์จริง — ไม่ใช่ค่าสูงสุดทั่วไป
- กำหนดน้ำหนัก (กิโลกรัม) ของวัตถุดิบสดต่อบาตช์ สำหรับแต่ละ SKU ที่มีลำดับความสำคัญสูง
- บันทึกผลผลิตสำเร็จรูปที่คาดไว้ และเป้าหมายความชื้นหรือกิจกรรมน้ำที่ยอมรับได้
- กำหนดปริมาณผลผลิตต่อสัปดาห์ที่ต้องการหลังจากพิจารณาการบำรุงรักษาตามแผน การเปลี่ยนสายการผลิต และการหยุดเพื่อตรวจสอบคุณภาพ
- จองกำลังการผลิตระดับพายโลตสำหรับการปรับสูตรและตัวอย่างสำหรับลูกค้า
แปลงความจุแบบแบตช์ให้เป็นอัตราการผลิตจริงต่อวัน
การคำนวณหลักสำหรับ ผู้ผลิตอาหารแช่แข็งแบบแห้ง ไม่ใช่คำถามว่า “ใส่ถาดได้กี่ถาด?” แต่คือ “สามารถผลิตแบตช์ที่ผ่านเกณฑ์คุณภาพได้กี่แบตช์ภายในหนึ่งวันปฏิบัติงานปกติ?” ระยะเวลาของรอบการอบแห้งอาจแตกต่างกันมาก ขึ้นอยู่กับความหนาของผลิตภัณฑ์ ปริมาณของแข็ง ปริมาณการบรรจุลงถาด และข้อกำหนดด้านจุดสิ้นสุดกระบวนการ ช่วงเวลาที่ใช้ในการวางแผนเบื้องต้นมักอยู่ที่ประมาณ 24–48 ชั่วโมง แต่ควรดำเนินการทดลองจริงเพื่อแทนที่สมมุติฐานก่อนยืนยันคำสั่งซื้อ
ใช้แบบจำลองการผลิตที่ระมัดระวัง:
ผลผลิตสำเร็จรูปต่อสัปดาห์ = น้ำหนักวัตถุดิบที่โหลดต่อบาตช์ × อัตราผลผลิตสำเร็จรูปที่ผ่านการรับรอง × จำนวนแบตช์ที่ผ่านเกณฑ์ต่อสัปดาห์
คำนวณจำนวนแบตช์จากวงจรเต็มรูปแบบ ได้แก่ การเตรียม บรรจุลงเครื่อง แช่แข็ง การอบแห้งขั้นต้นและขั้นทุติยภูมิ การถ่ายออก การทำความสะอาด และระยะเวลาพักก่อนบรรจุภัณฑ์ หากผลิตภัณฑ์ชนิดหนึ่งที่ใช้เวลานานกว่าที่คาดการณ์ไว้ในการครองพื้นที่ห้องประมวลผล ผลกระทบนั้นจะส่งผลทวีคูณต่อตารางการผลิตทั้งสัปดาห์
| คำถามเกี่ยวกับความจุ | สิ่งที่ควรตรวจสอบให้แน่ใจ | เหตุผลที่สิ่งนี้สำคัญ |
|---|---|---|
| การโหลดถาด | ความลึกของผลิตภัณฑ์ ระยะห่างระหว่างชิ้น และความสม่ำเสมอของการโหลด | การโหลดที่ไม่สม่ำเสมออาจทำให้ระยะเวลาการอบแห้งยาวนานขึ้น และทำให้จุดสิ้นสุดของกระบวนการไม่คงที่ |
| ระยะเวลาในการซัก | วัฏจักรที่สมบูรณ์แบบตามรหัสสินค้าแต่ละรายการ | ใช้ระบุจำนวนแบตช์ที่สามารถผลิตได้จริงภายในปฏิทินการผลิต |
| อัตราผลผลิตที่สำเร็จ | สมดุลของมวลตั้งแต่วัตถุดิบใหม่จนถึงผลิตภัณฑ์สำเร็จรูปที่บรรจุแล้ว | เชื่อมโยงศักยภาพการผลิตเข้ากับการวางแผนปริมาณรายได้ |
| เวลาในการเปลี่ยนผลิตภัณฑ์ | ขั้นตอนการทำความสะอาด การควบคุมสารก่อภูมิแพ้ และการเตรียมเครื่องจักร | ช่วยป้องกันการคาดการณ์ไม่ให้เกิดจากสมมุติฐานการใช้กำลังการผลิตที่มองโลกในแง่ดีเกินไป |
ตรวจสอบสายการผลิตทั้งระบบ ไม่ใช่เฉพาะเครื่องทำแห้งแบบแช่แข็ง
แม้ห้องทำแห้งแบบแช่แข็งจะมีประสิทธิภาพเพียงใด ก็ไม่อาจทำให้สายการผลิตทั้งระบบมีประสิทธิภาพได้ หากขั้นตอนอื่น เช่น การล้าง การหั่น การเตรียมเบื้องต้น การแช่แข็ง การคัดแยก หรือการบรรจุ ไม่สามารถรองรับอัตราการผลิตได้ ผู้ผลิตอาหารแช่แข็งแบบแห้ง สำหรับกรณีนี้ จุดจำกัดการผลิตอาจเกิดขึ้นก่อนหน้าในขั้นตอนการเตรียมวัตถุดิบ หรือหลังจากนั้นในขั้นตอนการบรรจุที่ไวต่อความชื้น
วางผังสายการผลิตตั้งแต่วัตถุดิบที่เข้ามาจนถึงกล่องบรรจุภัณฑ์ที่ปิดผนึกแล้ว ระบุกำลังการผลิตต่อชั่วโมงของแต่ละขั้นตอน พื้นที่สำรองที่มีอยู่ และจุดที่ผลิตภัณฑ์สัมผัสกับความชื้นในอากาศโดยตรง สายการผลิตใหม่อาจจำเป็นต้องออกแบบให้รวมขั้นตอนต่าง ๆ เช่น การเตรียมผักหรือผลไม้ การลำเลียง การแช่แข็ง การทำแห้ง การตรวจจับโลหะ การชั่งน้ำหนัก และการบรรจุภัณฑ์ ให้เป็นกระบวนการดำเนินงานแบบบูรณาการ
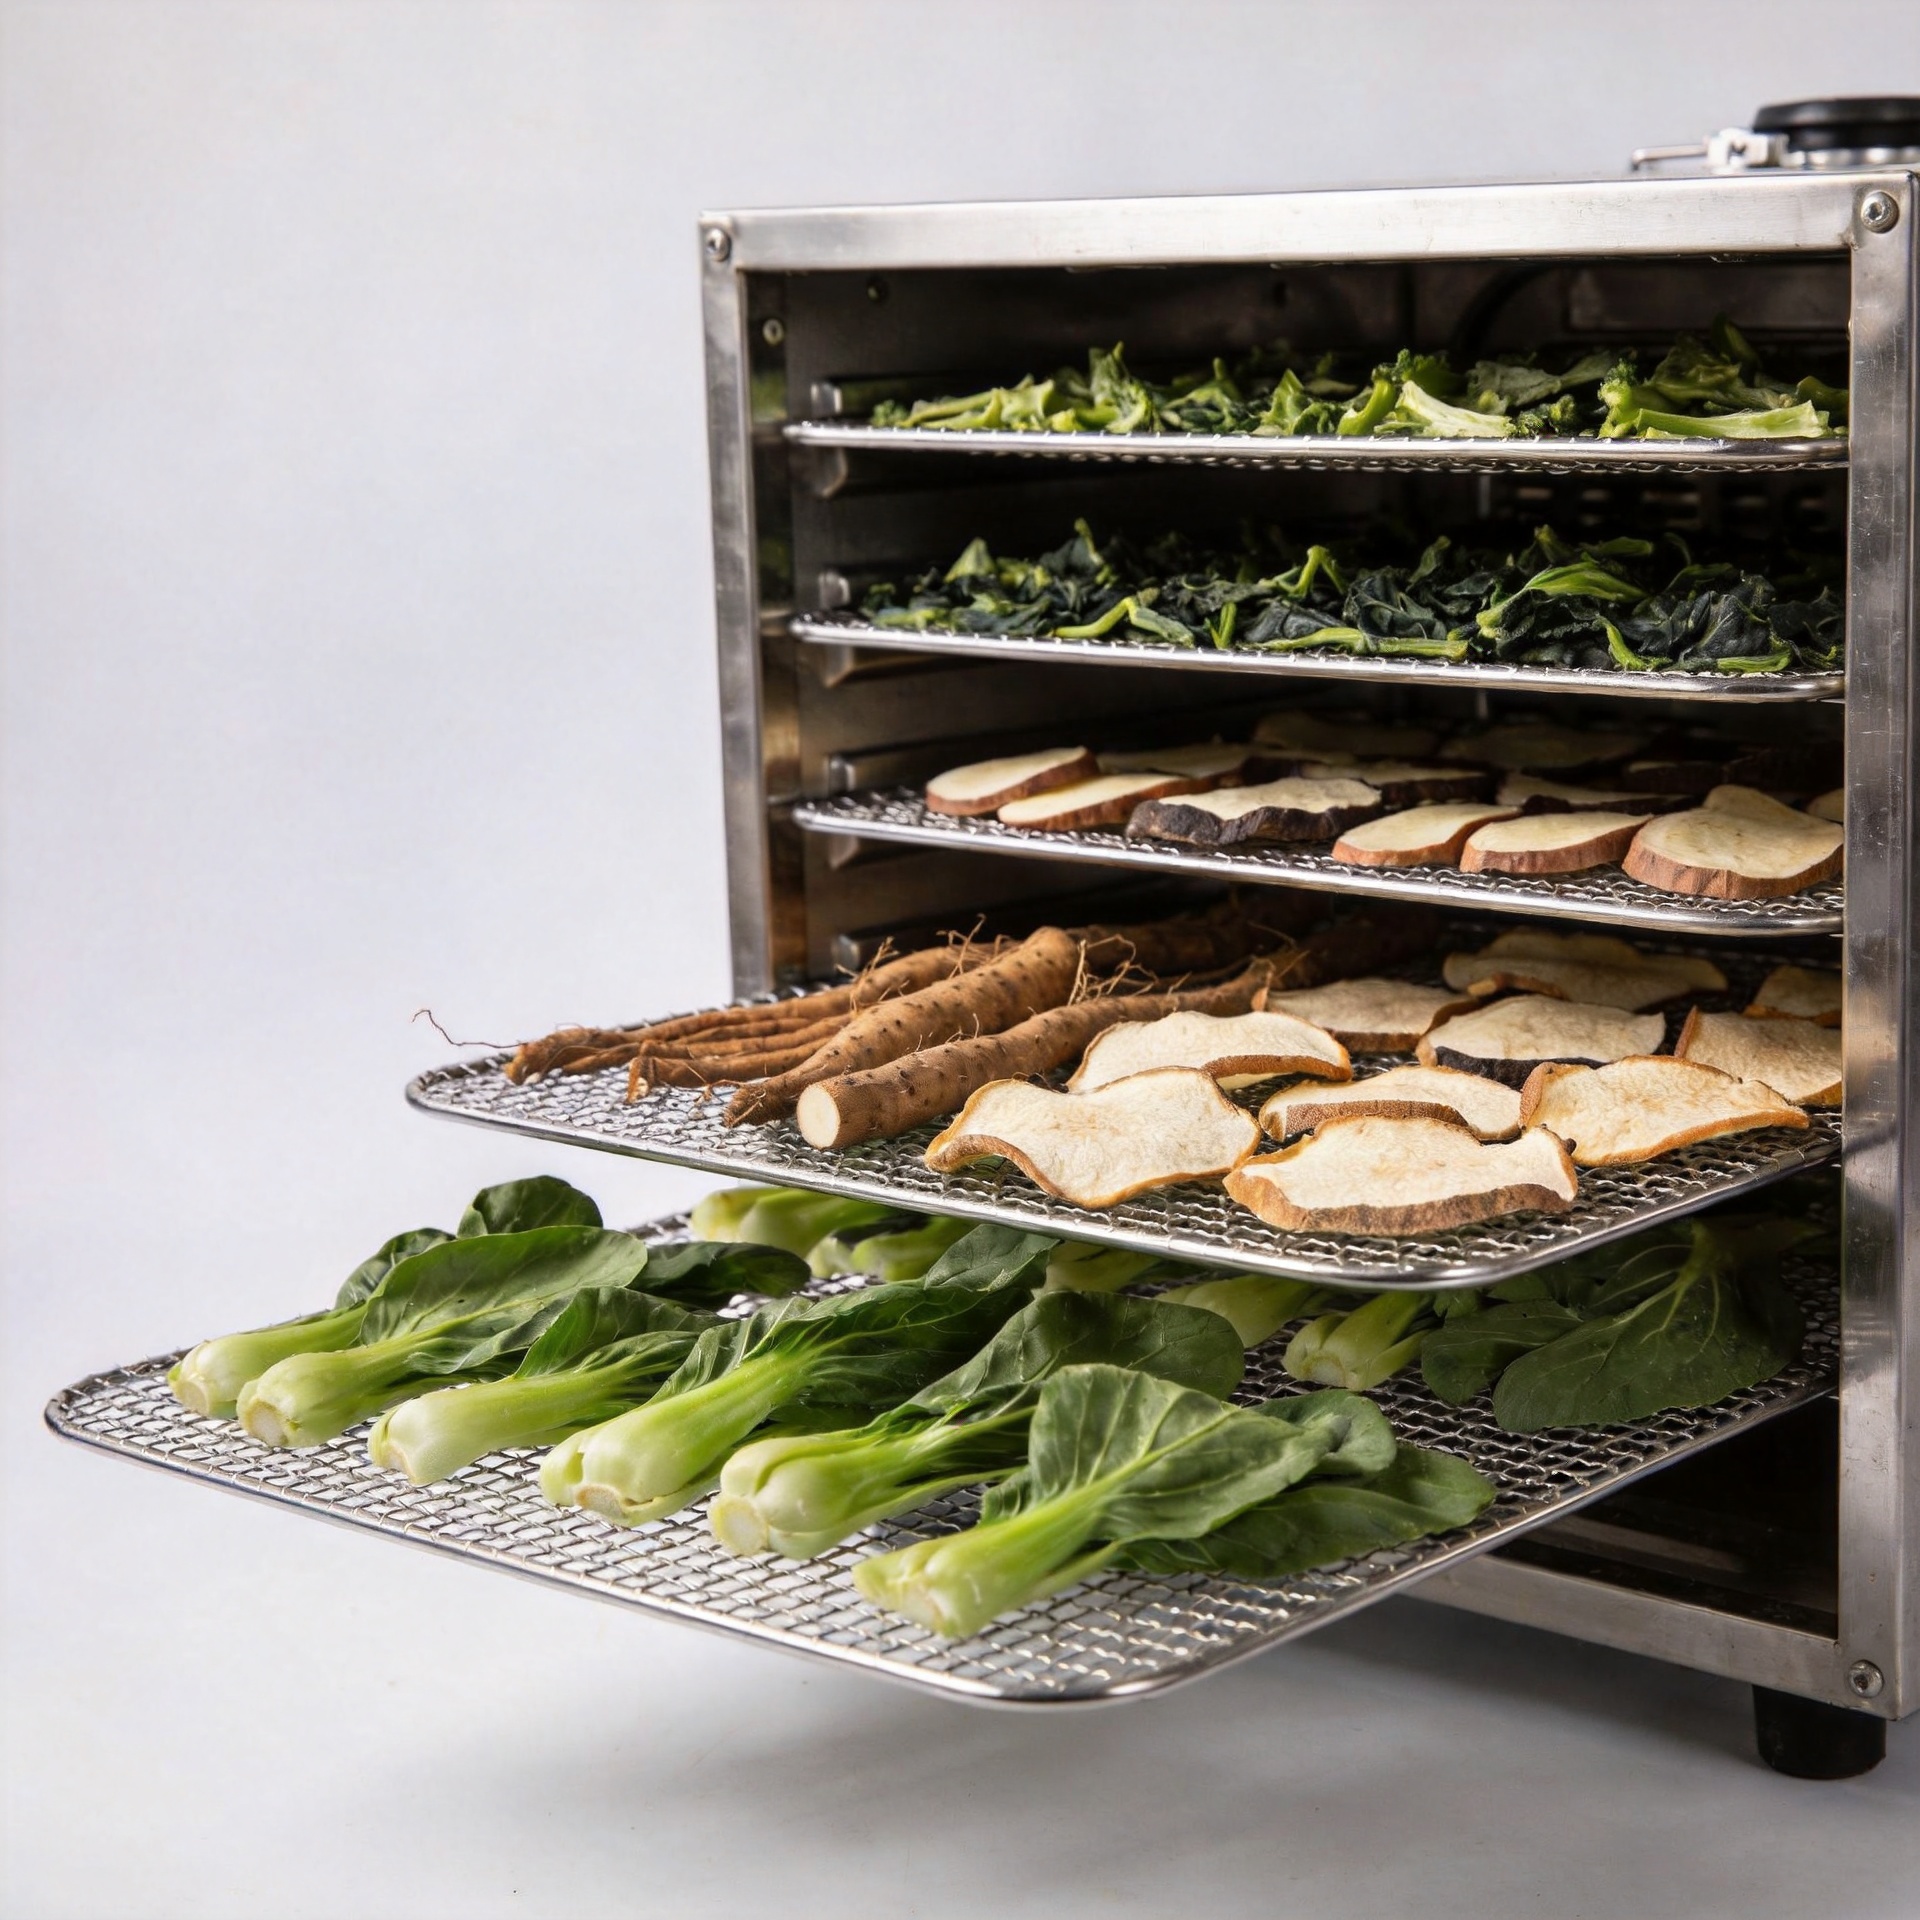
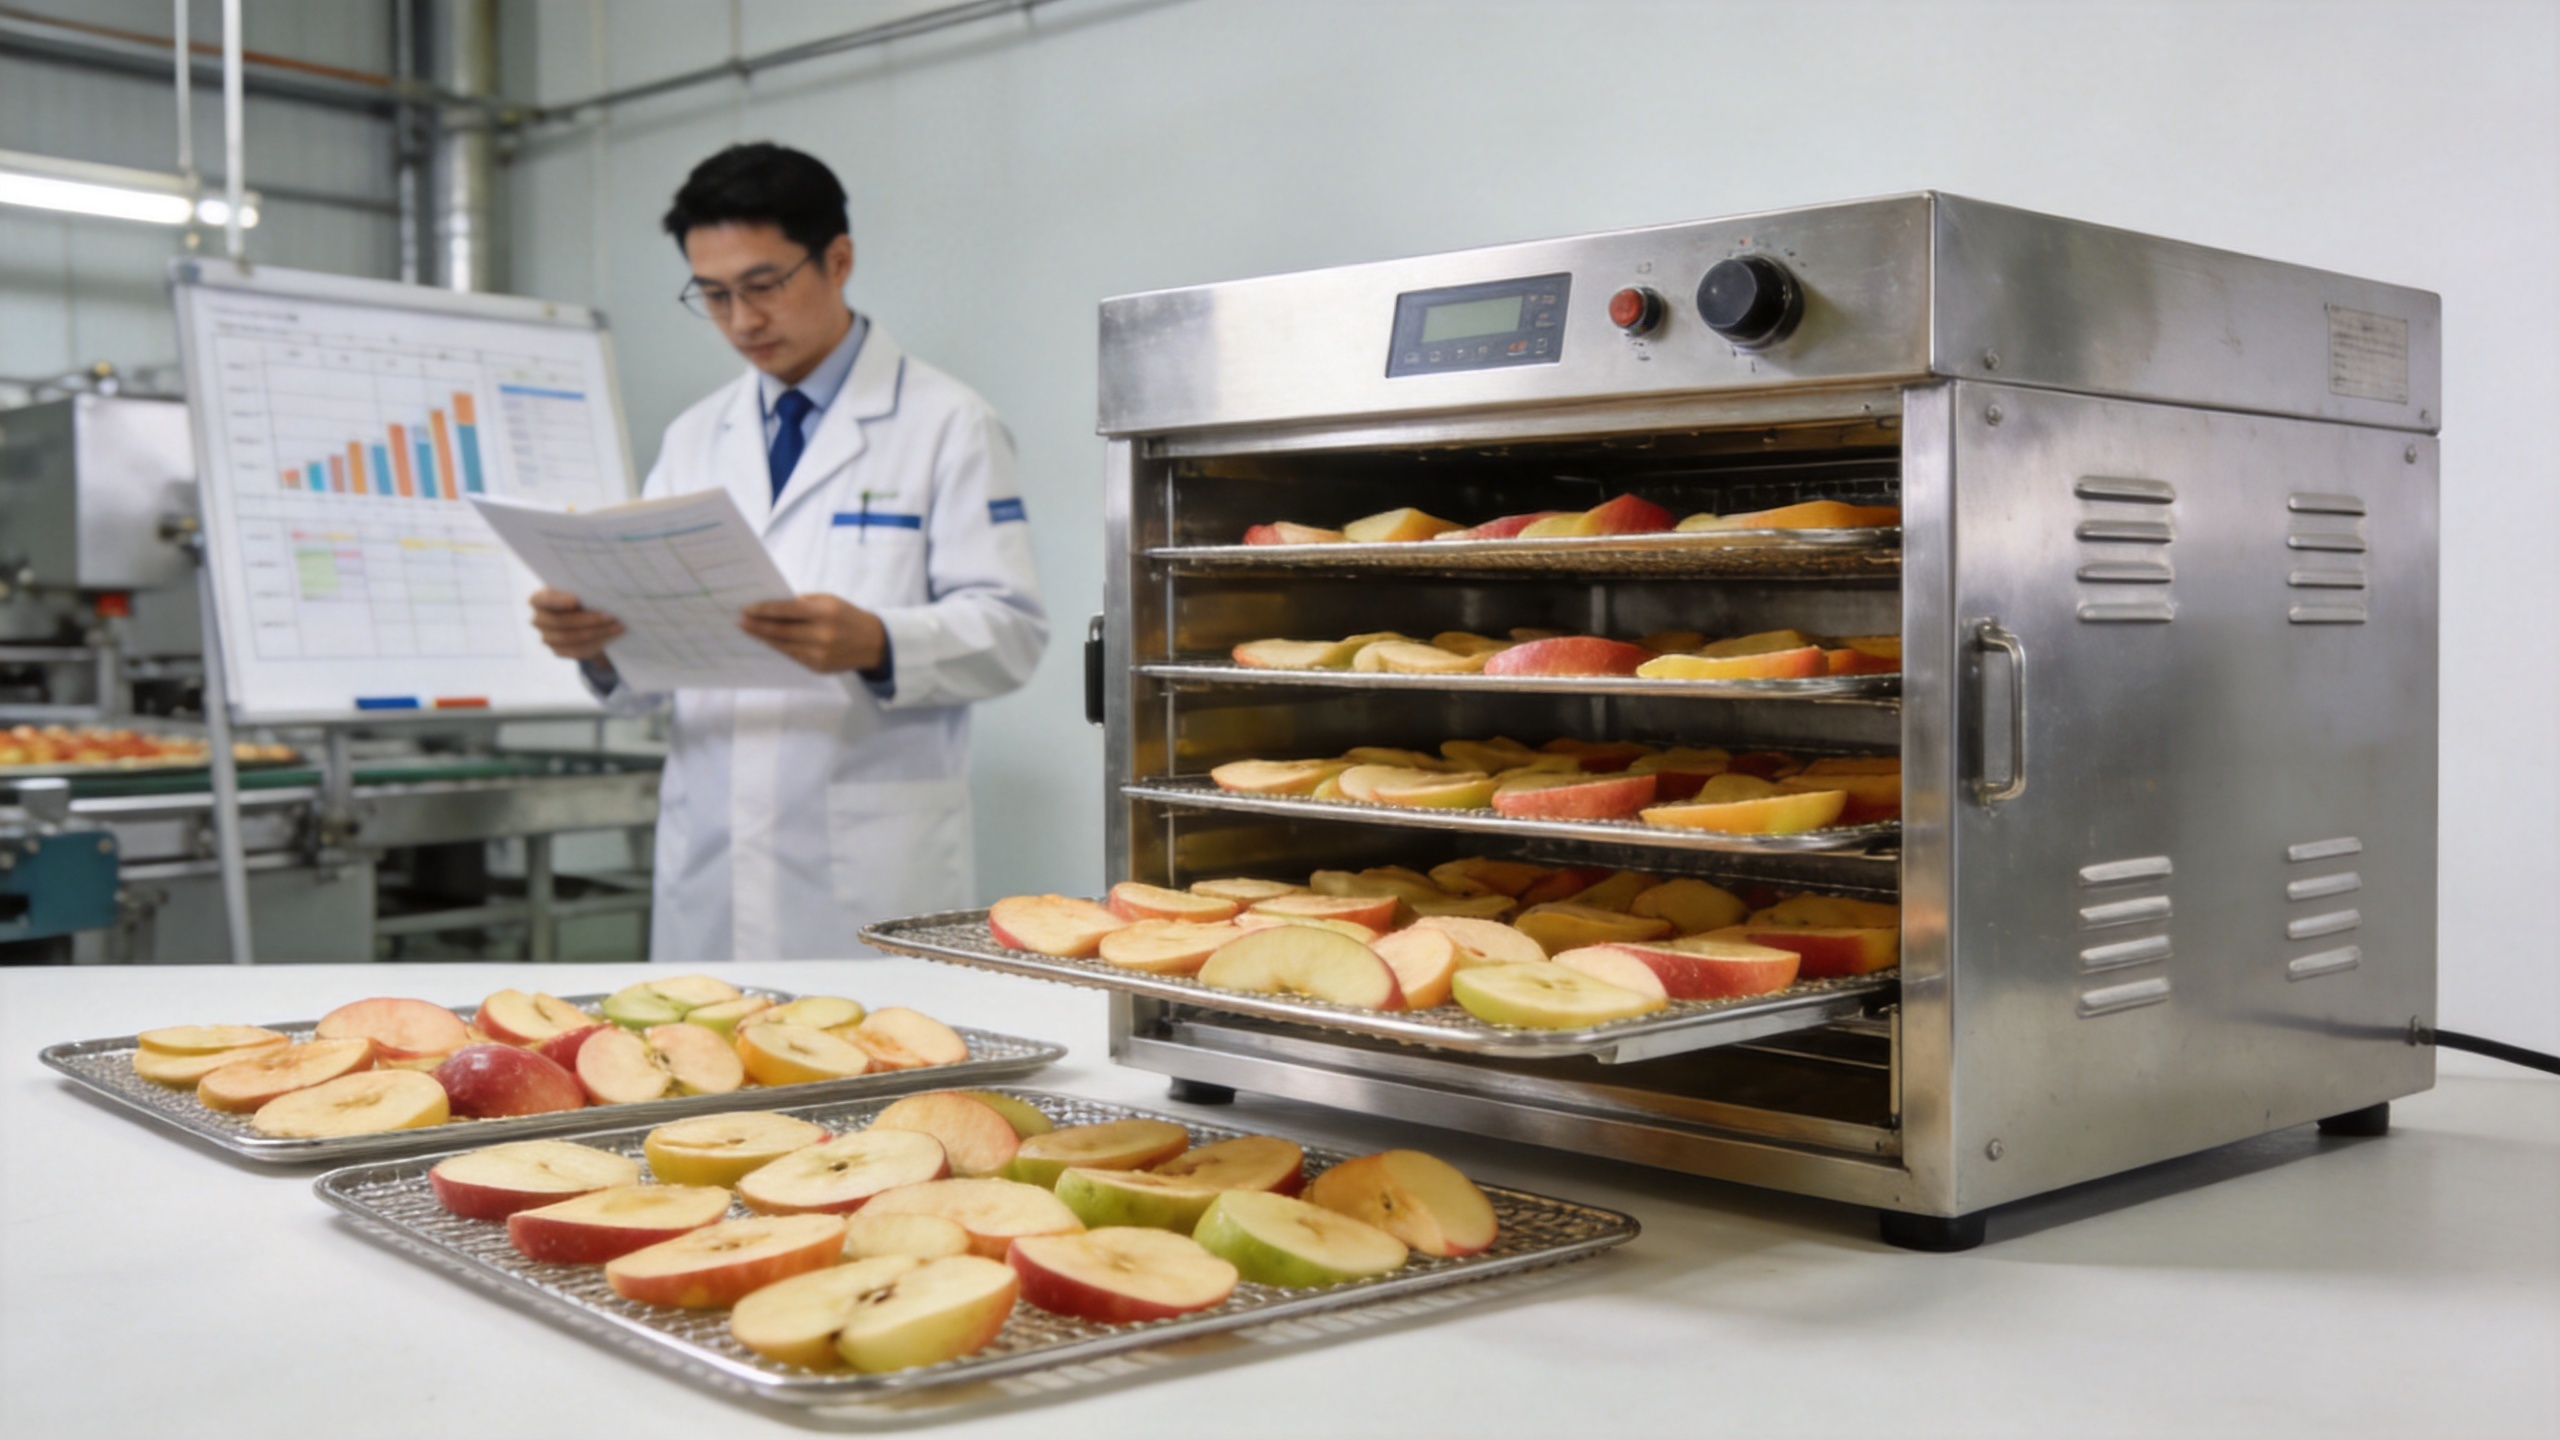
หากโครงการยังครอบคลุมขั้นตอนการลดความชื้นแบบดั้งเดิมหรือขั้นตอนการลดความชื้นเบื้องต้น ทีมงานสามารถพิจารณาอุปกรณ์ต่าง ๆ เช่น เครื่องลดความชื้นสำหรับผักและผลไม่เชิงอุตสาหกรรม เป็นส่วนหนึ่งของการอภิปรายกระบวนการโดยรวม หน้าผลิตภัณฑ์ที่ได้รับการยืนยันแล้วควรประเมินเทียบกับข้อกำหนดเฉพาะของผลิตภัณฑ์นั้น ๆ โดยบทความนี้ไม่ได้สมมุติข้อกำหนดใด ๆ ที่ยังไม่ได้รับการตรวจสอบยืนยัน
ประเมินความพร้อมด้านสาธารณูปโภค ความสะอาด และการบรรจุภัณฑ์
การประเมินในขั้นตอนการตัดสินใจควรรวมถึงสภาวะการปฏิบัติงานรอบเครื่องจักร ยืนยันความต้องการด้านไฟฟ้า วิธีการทำความเย็น ความสามารถของระบบสุญญากาศ อากาศอัด น้ำ การระบายน้ำ และพื้นที่ที่จำเป็นสำหรับการเข้าถึงและการบำรุงรักษาอย่างปลอดภัย ขอให้ผู้จัดจำหน่ายระบุสมมุติฐานที่ใช้ในการคำนวณค่าแต่ละรายการด้านสาธารณูปโภค และเปรียบเทียบกับโครงสร้างพื้นฐานที่มีอยู่จริงในสถานที่
ความปลอดภัยด้านอาหารยังเป็นส่วนหนึ่งของการพิจารณาด้านกำลังการผลิต อาหารพร้อมรับประทานที่มีความชื้นต่ำอาจต้องมีการวางแผนด้านการฆ่าเชื้อและมาตรการควบคุมเชิงป้องกันที่เหมาะสมกับตลาดและผลิตภัณฑ์นั้น ๆ ตัวอย่างเช่น เอกสารของ U.S. FDA กล่าวถึงอาหารพร้อมรับประทานที่มีความชื้นต่ำในบริบทของ 21 CFR Part 117 โดยมักใช้ค่ากิจกรรมน้ำ (water activity) ที่ไม่เกิน 0.85 ในบริบทดังกล่าว ทีมความปลอดภัยด้านอาหารของท่านควรกำหนดมาตรการควบคุมผลิตภัณฑ์ที่เกี่ยวข้อง การตรวจสอบสภาพแวดล้อม การตรวจสอบความถูกต้องของการทำความสะอาด และเกณฑ์การปล่อยสินค้าสำหรับตลาดเป้าหมาย
การบรรจุหีบห่อต้องปกป้องผลิตภัณฑ์ที่ผ่านกระบวนการอบแห้งแล้ว ตรวจสอบลำดับขั้นตอนตั้งแต่การถ่ายเทผลิตภัณฑ์ออกจากเครื่องอบแห้งจนถึงการปิดผนึก เวลาสูงสุดที่ยอมรับได้สำหรับการสัมผัสกับสิ่งแวดล้อม ความต้องการของวัสดุบรรจุหีบห่อที่ป้องกันการซึมผ่าน และขั้นตอนการตรวจสอบ สายการผลิตที่สามารถอบแห้งผลิตภัณฑ์ได้สำเร็จแต่ไม่สามารถบรรจุหีบห่อได้อย่างสม่ำเสมอ จะไม่สามารถให้กำลังการผลิตเชิงพาณิชย์ที่มั่นคงได้
ทดลองใช้งานจริงก่อนตัดสินใจกำหนดกำลังการผลิตสูงสุดของสายการผลิต
หลักฐานการจัดซื้อจัดจ้างที่มีประโยชน์มากที่สุดคือการทดลองใช้งานจริงที่มีการบันทึกไว้อย่างเป็นทางการ โดยใช้วัตถุดิบที่เป็นตัวแทน ขนาดชิ้นที่ตัด ปริมาณของแข็งในสูตร และความลึกของการบรรจุที่เหมาะสม ในระหว่างการทดลอง ผู้ผลิตอาหารแช่แข็งแบบแห้ง ควรบันทึกข้อมูลดังนี้:
- วัตถุดิบสด ผลิตภัณฑ์สำเร็จรูป และการสูญเสียผลิตภัณฑ์ในแต่ละขั้นตอน
- ระยะเวลาในการแช่แข็ง อบแห้ง ถ่ายเทผลิตภัณฑ์ออก ทำความสะอาด และเริ่มต้นทำงานใหม่
- ผลการวิเคราะห์ความชื้นหรือกิจกรรมน้ำ ลักษณะพื้นผิว สี และประสิทธิภาพในการดูดซับน้ำกลับ
- การสังเกตการใช้พลังงานและสาธารณูปโภคภายใต้ภาระงานจริง
- ประสิทธิภาพของการบรรจุหีบห่อและสภาพของผลิตภัณฑ์หลังการตรวจสอบหลังเก็บรักษาเป็นระยะเวลาที่กำหนด
ใช้ผลลัพธ์เหล่านั้นเพื่ออัปเดตรูปแบบความจุและกำหนดเกณฑ์การยอมรับในข้อกำหนดการจัดซื้อ สิ่งนี้ยังช่วยให้ฝ่ายปฏิบัติการ วิศวกรรม คุณภาพ และการเงินมีพื้นฐานร่วมกันในการทบทวนการลงทุน
รายการตรวจสอบการจัดซื้อสำหรับสายการผลิตแบบแช่แข็งแห้งใหม่
- การจัดวางโครงสร้างที่เสนอสามารถรองรับการคาดการณ์ได้หรือไม่ โดยใช้รอบการทำงานที่ผ่านการตรวจสอบแล้ว ไม่ใช่รอบการทำงานเชิงทฤษฎี
- พื้นที่ถาด วิธีการบรรจุ และการไหลของวัสดุสอดคล้องกับผลิตภัณฑ์ที่มีความสำคัญสูงสุดหรือไม่
- ขั้นตอนการเตรียม การแช่แข็ง การทำให้แห้ง การบรรจุหีบห่อ และการตรวจสอบ มีสมดุลกันตามอัตราที่วางแผนไว้หรือไม่
- มีการวางแผนเรื่องสาธารณูปโภค การเข้าถึงเพื่อการทำความสะอาด ความปลอดภัยของผู้ปฏิบัติงาน การเข้าถึงเพื่อการบำรุงรักษา และอะไหล่สำรองหรือไม่
- ขอบเขตงานของผู้จัดจำหน่ายระบุการเดินเครื่องจริง การฝึกอบรม เอกสารประกอบ และการรับรองการทดลองใช้งานหรือไม่
- สายการผลิตสามารถขยายกำลังการผลิตตามความต้องการได้โดยไม่รบกวนผลิตภัณฑ์ที่ผลิตอยู่แล้วหรือไม่
ใช้การทบทวนความจุแบบข้ามหน่วยงาน
เอ ผู้ผลิตอาหารแช่แข็งแบบแห้ง จะได้ข้อสรุปการตัดสินใจลงทุนที่ชัดเจนยิ่งขึ้น เมื่อฝ่ายปฏิบัติการ คุณภาพ วิศวกรรม การจัดซื้อ และการวางแผนเชิงพาณิชย์ ร่วมกันทบทวนรูปแบบเดียวกัน สำหรับ ผู้ผลิตอาหารแช่แข็งแบบแห้ง , แต่ละฟังก์ชันมีสมมุติฐานด้านความสามารถที่แตกต่างกัน: ฝ่ายปฏิบัติการรับผิดชอบเวลาแรงงานและเวลาเปลี่ยนแปลงการผลิต; ฝ่ายคุณภาพรับผิดชอบการควบคุมการปล่อยสินค้าและการทำความสะอาด; ฝ่ายวิศวกรรมรับผิดชอบสาธารณูปโภคและการบำรุงรักษา; ฝ่ายจัดซื้อรับผิดชอบขอบเขตของผู้จัดจำหน่าย; และฝ่ายขายรับผิดชอบโปรไฟล์ความต้องการ
ที่แต่ละเกต ผู้ผลิตอาหารแช่แข็งแบบแห้ง ควรสอบถามว่าสายการผลิตสามารถบรรลุปริมาณผลผลิตที่กำหนดได้ด้วยสูตรเป้าหมายหรือไม่ ไม่ใช่เพียงแค่ภายใต้สภาวะการทดสอบที่เอื้ออำนวยเท่านั้น ทั้งนี้ ผู้ผลิตอาหารแช่แข็งแบบแห้ง ควรบันทึกวงจรที่คาดไว้ สภาวะการโหลด อัตราผลผลิตที่ได้ ระยะเวลาหยุดเครื่องที่ยอมรับได้ และผลลัพธ์ของการบรรจุสินค้า ผู้ผลิตอาหารแช่แข็งแบบแห้ง ซึ่งจะให้
ก่อนการอนุมัติ ผู้ผลิตอาหารแช่แข็งแบบแห้ง สามารถจัดทำตารางการดำเนินงานในสามแบบ ได้แก่ แบบมองโลกในแง่ดี แบบคาดการณ์ไว้ทั่วไป และแบบจำกัดข้อจำกัด ผู้ผลิตอาหารแช่แข็งแบบแห้ง ช่วยให้ ผู้ผลิตอาหารแช่แข็งแบบแห้ง ตัดสินใจว่าจะเพิ่มพื้นที่สำหรับถาด ปรับปรุงความสามารถในการเตรียมวัตถุดิบ เปลี่ยนรูปแบบการบรรจุ หรือแบ่งระยะการเปิดตัวสินค้า นอกจากนี้ยังช่วยให้
อธิบายเหตุผลเชิงการลงทุนให้ฝ่ายการเงินและลูกค้าที่อยู่ในขั้นตอนถัดไปได้ ผู้ผลิตอาหารแช่แข็งแบบแห้ง ควรขอสมมุติฐานเป็นลายลักษณ์อักษรเกี่ยวกับอัตราการผลิต สาธารณูปโภค การทำความสะอาด การเดินเครื่อง และการทดสอบรับรอง ซึ่งกระบวนการที่มีวินัย ผู้ผลิตอาหารแช่แข็งแบบแห้ง จะทำการปรับสมดุลสมมุติฐานเหล่านั้นกับข้อมูลที่วัดได้จริงจากสถานที่ สำหรับธุรกิจที่กำลังเติบโต ผู้ผลิตอาหารแช่แข็งแบบแห้ง กระบวนการนี้ช่วยป้องกันไม่ให้ตัวเลขกำลังการผลิตตามสเปก (nameplate figure) กลายเป็นข้อจำกัดในการผลิตโดยไม่ได้วางแผนไว้
ทำให้กำลังการผลิตกลายเป็นคำมั่นสัญญาในการดำเนินงานที่ผ่านการตรวจสอบแล้ว
สําหรับ ผู้ผลิตอาหารแช่แข็งแบบแห้ง สำหรับธุรกิจที่กำลังเติบโต สายการผลิตใหม่จะประสบความสำเร็จเมื่อกำลังการผลิตถูกแปลงจากข้ออ้างอิงของอุปกรณ์ไปเป็นคำมั่นสัญญาในการดำเนินงานที่ผ่านการตรวจสอบแล้ว เริ่มต้นด้วยการคาดการณ์ยอดผลิตภัณฑ์ สร้างแบบจำลองวงจรการผลิตแบบครบวงจร ทดสอบ SKU ที่สำคัญ และยืนยันการควบคุมที่เกี่ยวข้องด้านการเตรียม การบรรจุหีบห่อ และความปลอดภัยด้านอาหาร
บริษัท เจิ้งโจว หงเล่อ แมชชีเนอรี่ อีควิปเมนต์ จำกัด สนับสนุนการหารือเกี่ยวกับอุปกรณ์แปรรูปอาหารสำหรับผู้ซื้อต่างประเทศ เมื่อพิจารณาขั้นตอนการอบแห้งและการลดความชื้นภายในสายการผลิตโดยรวม โปรดแจ้งรูปแบบผลิตภัณฑ์เป้าหมาย ปริมาณผลผลิตที่ต้องการ สาธารณูปโภคที่มีอยู่ และข้อจำกัดด้านผังโรงงาน เพื่อให้การสนทนาเชิงเทคนิคสามารถมุ่งเน้นไปที่แผนกระบวนการที่ใช้งานได้จริง