EN
Ticari Üretim İçin Elektrikli Kahvaltı Kavurma Makinesi Kapasitesini Nasıl Değerlendirirsiniz
Bir ticari alıcı için, bir elektrikli kahve kavurucu tesisin faydalı kapasitesi, yalnızca bir fiyat teklifinde basılan en büyük sayı değildir. Bu, tam operasyonun saatte, vardiyada ve haftada tutarlı şekilde üretebildiği ve satılabilecek kavurulmuş kahvenin miktarıdır. Bu ayrım, yeşil fasulye alma, kavurma, soğutma, dinlendirme, ambalajlama ve işçilik gibi tüm süreçlerin tek bir sistem olarak çalışması gerektiğinde önem kazanır.
Bu kılavuz, satın alma ekiplerine doğrulanmamış tedarikçi rakamlarını kesin üretim sonuçları gibi kabul etmeden elektrikli kahve kavurucu seçenekleri karşılaştırmaları için pratik bir yöntem sunar. Belirtilen parti boyutunu veya sürekli besleme değerini, kendi fasulyelerinizle, kavurma profillerinizle ve personel modelinizle test edilebilecek bir kapasite planına dönüştürmek için bu kılavuzu kullanın.
Satmak İstediğiniz Çıktı ile Başlayın
Sürecin dağıtım ucundan başlayın. Toptan siparişler, perakende paketler, abonelikler veya iç kullanım için gerekli kavurulmuş kahvenin günlük kilogram miktarını tahmin edin. Ardından bu hedefi yeşil fasulye talebine dönüştürün. Kavurma işlemi kütle kaybına neden olur ve bu kayıp fasulyenin durumuna ve kavurma gelişim seviyesine göre değişir. Planlama amacıyla kullanışlı bir formül şöyledir:
Kavurulmuş çıktı = yeşil fasulye girdisi × (1 − kavurma ağırlık kaybı oranı)
Eğitim kaynakları genellikle başlangıç nem oranına ve kavurma seviyesine bağlı olarak geniş bir %11–%24 ağırlık kaybı aralığını tanımlar. Bu aralık bir makine garantisi değildir. Bunun yerine, mevcutsa kendi geçmiş kavurma kayıp verilerinizi kullanın ya da bir onay vermeden önce temsilci denemeler yapın. elektrikli kahve kavurucu örneğin haftada 800 kg kavurulmuş kahve satan bir alıcı, yeşil fasulye talebini her yüklenecek kilogramın bir kilogram paketlenmiş ürün olacağı varsayımıyla değil, hedef profiline göre hesaplamalıdır.
Ayrıca ortalama talebi, zirve talepten ayırın. Normal hacmi karşılayan ancak mevsimsel siparişleri, bakım süresini veya profil değişikliklerini karşılayamayan bir kavurma makinesi, ambalaj ve teslimat açısından bir darboğaz yaratabilir. Kabul edilebilir bir kullanım düzeyi tanımlayın ve adı üzerindeki kapasite rakamının göstermediği üretim gerçekleri için kapasite fazlası bırakın.
Nominal Parti Boyutunu Döngüye Dayalı Üretim Hızına Çevirin
Bir parti için elektrikli kahve kavurucu , saatlik üretim hızı, yükleme, kavurma, boşaltma, soğutma, inceleme ve bir sonraki parti için gerekli hazırlık süresi olmak üzere tam döngüye bağlıdır. Temel planlama modeli şöyledir:
Saatlik yeşil fasulye üretimi = parti başına kullanılabilir yeşil fasulye yükü × saatte tamamlanan döngü sayısı
Kullanılabilir şarjı, maksimum teorik tambur hacmiyle değiştirmeyin. Pratik şarj, fasulye yoğunluğuna, istenen kavurma seviyesine, hava akışına ve üreticinin profil gereksinimlerine göre değişebilir. Tedarikçiden test edilen parti yükünü, fasulye türünü, kavurma bitiş noktasını, kavurma süresini, soğutma süresini ve yükleme ile soğutmanın bir sonraki çevrimle örtüşüp örtüşmediğini belirtmesini isteyin.
Sürekli çalışan bir makine farklı şekilde değerlendirilmelidir. Belirtilen besleme hızını, ısıtma ve soğutma bölgelerindeki kalma süresini, başlangıç ve duruş sırasında ürün akışını ve ekipmanın fasulye kökeni veya kavurma profili değişikliklerini nasıl yönettiğini doğrulayın. Sürekli bir üretim hattı sabit çıktı sağlayabilir; ancak ticari değeri, üst akışta besleme ve alt akışta işleme süreçlerinin ne kadar iyi uyum sağladığında belirlenir.
Kavurucunun Etrafındaki Dar Boğazları Haritalandırın
Ticari kapasite, sadece ısıtma odasına değil, tüm hatta aittir. Seçim yapmadan önce kahve kavurucu ekipmanı , yeşil depolamadan paketlenmiş ürüne kadar her adımı haritalayın. Kullanılabilir üretim hızını belirleyen en yavaş adım olur.
- Yeşil kahve hazırlık aşaması: Operatörler, mevcut kavurma işlemi bitmeden bir sonraki partiyi tartabilir, temizleyebilir ve hazırlayabilir mi?
- Soğutma ve taş ayırma: Soğutma, planlanan çevrim ritmini korumak için yeterince hızlı mıdır ve kavurmadan sonraki işleme kapasitesi aynı akış hızına uygun mu?
- Dinlenme ve depolama: Paketlemeden önce kavurulmuş kahvenin depolanması için yeterli kutu veya konteyner kapasitesi var mı?
- Paketleme: Tartma, doldurma, mühürleme, kodlama ve karton işleme, yoğun dönemlerde kavurucunun çıkışını karşılayabiliyor mu?
- Havalandırma ve yardımcı tesisat: Elektrik kaynağı, egzoz sistemi, kabuk yönetimi ve oda düzeni, hedeflenen çalışma programına uygun şekilde tasarlanmış mı?
- İşçilik ve kalite kontrolleri: Profilleri kim izler, numune alımı yapar, parti kayıtları tutar ve değişim işlemlerini yürütür?
Bu hat seviyesindeki görünüm, yaygın bir satın alma hatasını önler: daha hızlı bir elektrikli kahve kavurucu satın alırken soğutma, ambalajlama veya operatör mevcudiyeti aynı kalır. Sonuç olarak, daha fazla satılabilir çıktı yerine, yetersiz kullanılan ekipman ortaya çıkar.
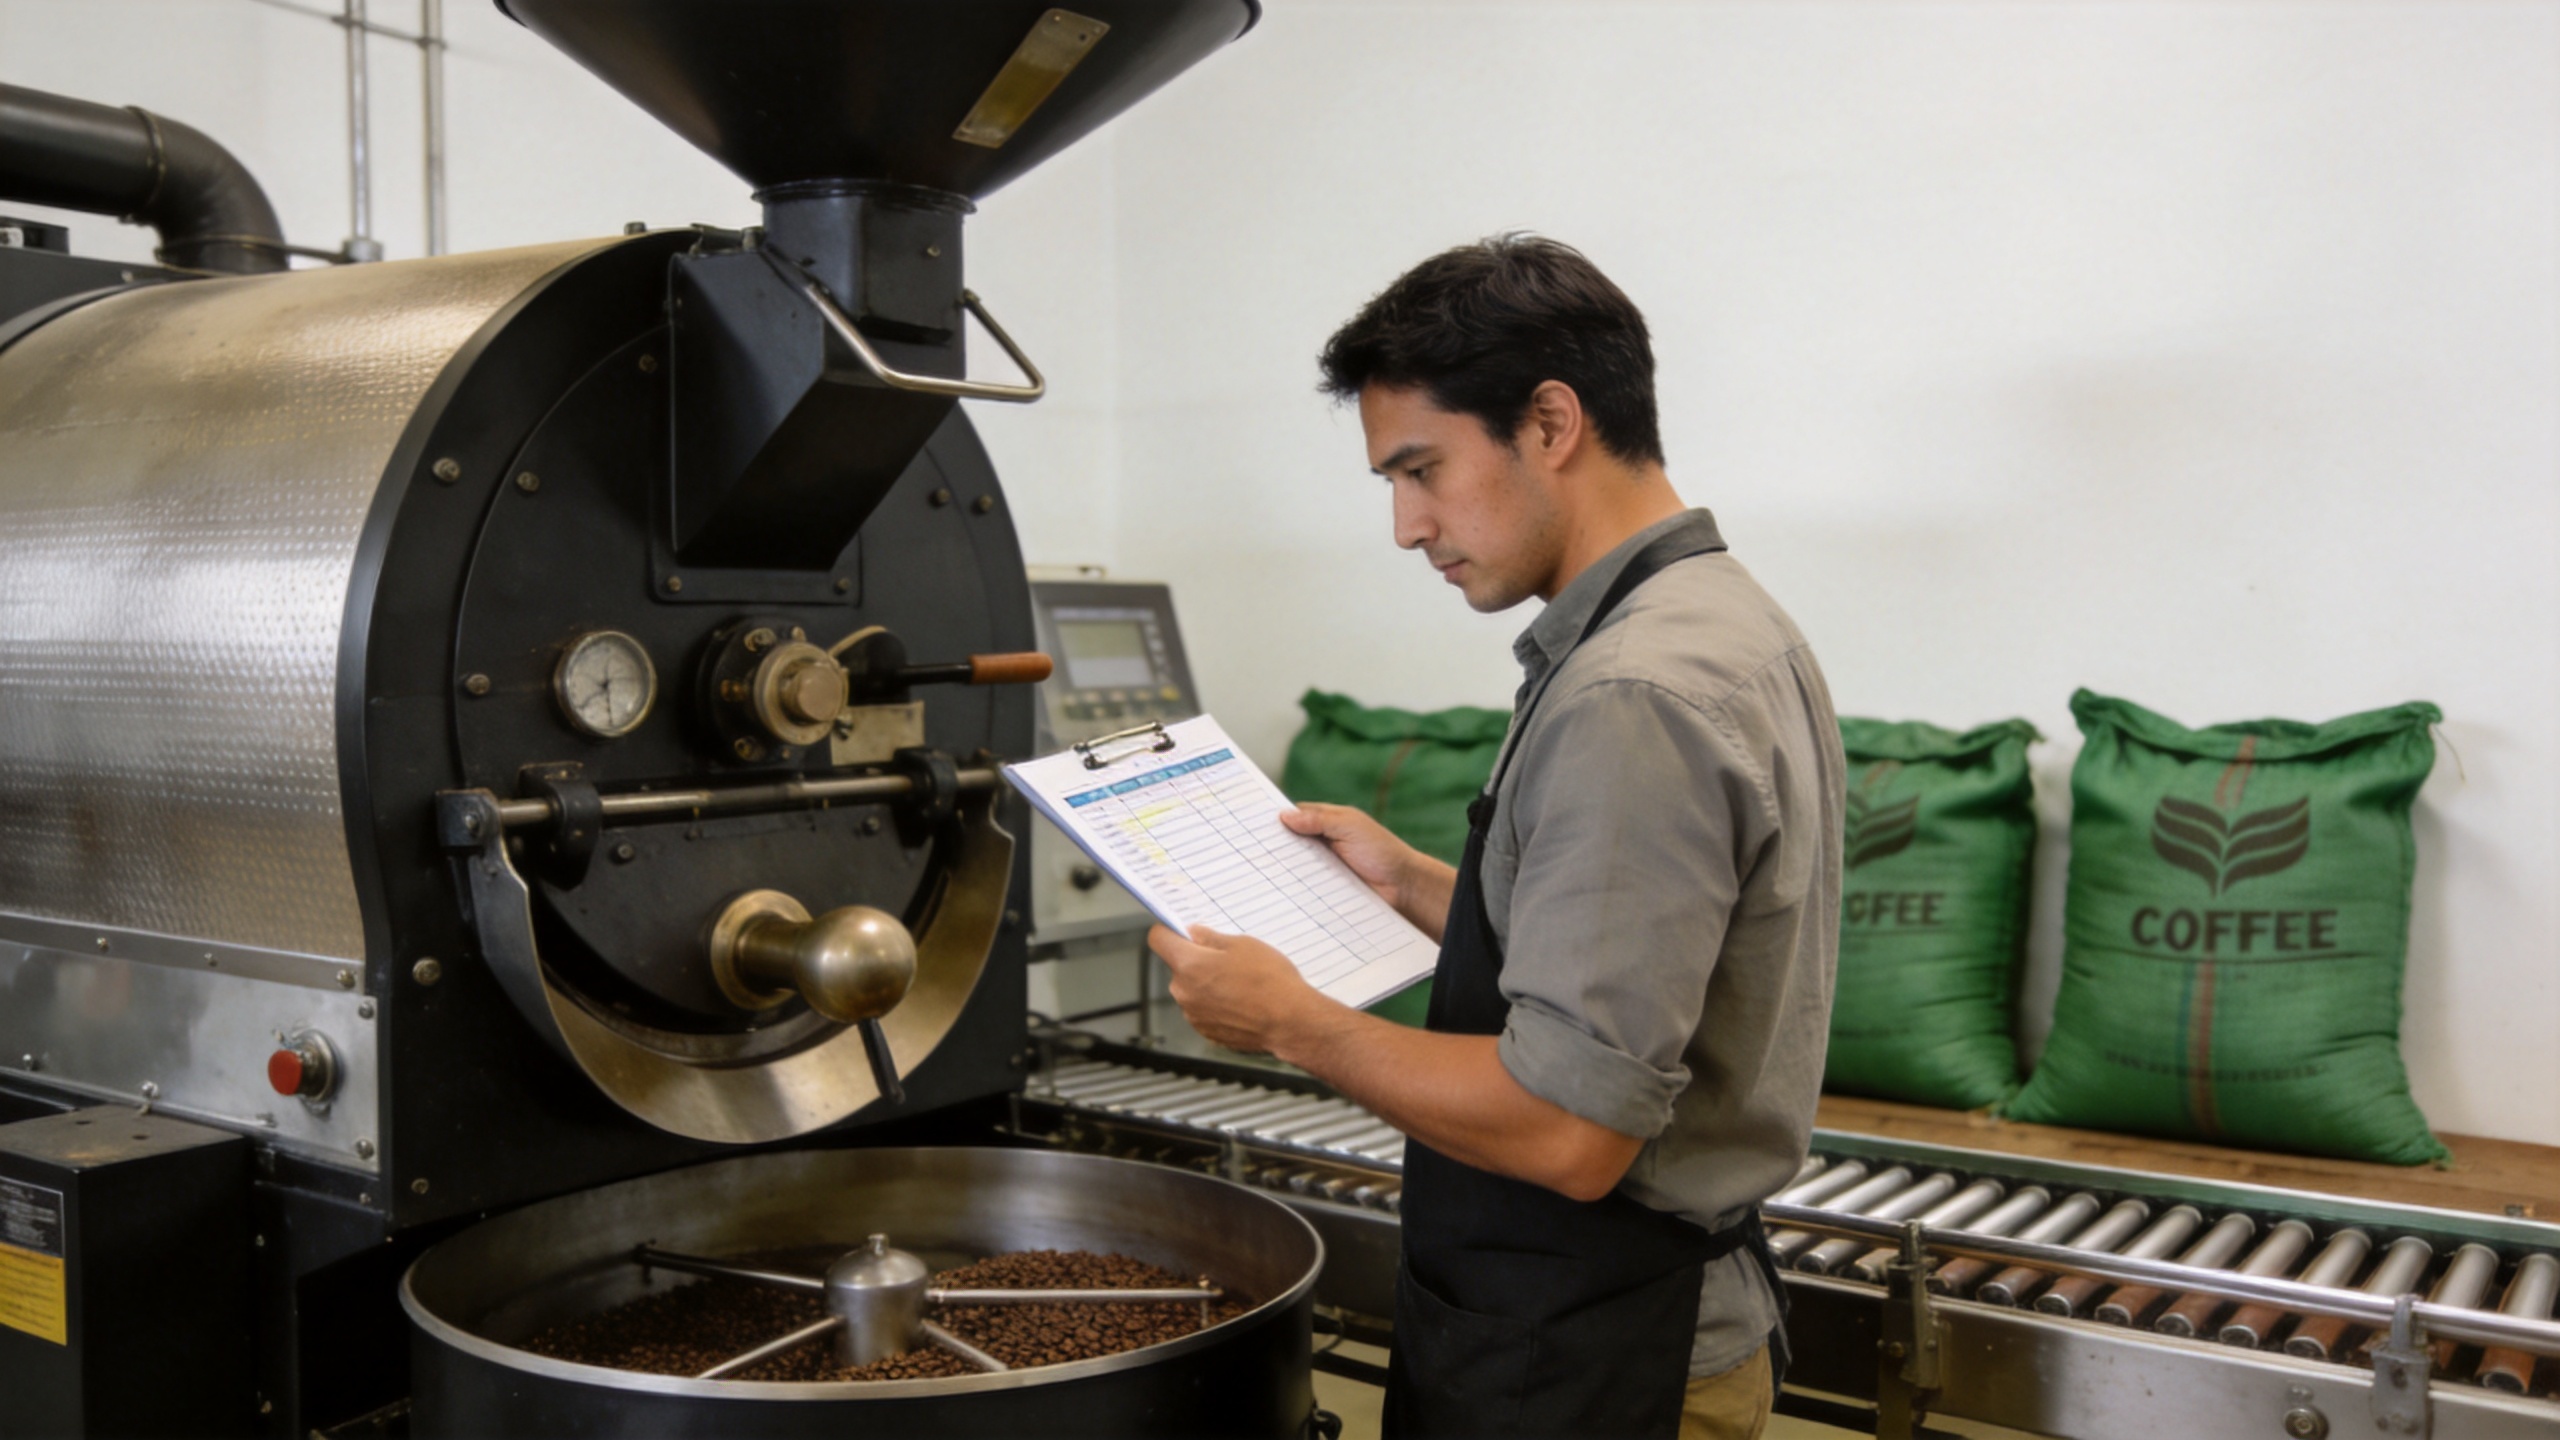
Parti Üretimi ile Sürekli Üretimi Karışımınızla Karşılaştırın
Doğru süreç formatı, SKU sayısı, parti büyüklüğü, profil çeşitliliği ve siparişlerin nasıl geldiğiyle belirlenir. Parti bazlı kavurma, kökenler, karışımlar veya kavurma seviyeleri arasında sık sık değişim yapılması gereken işletmeler için uygundur. Bu yöntem, takımlara net bir parti kaydı sağlar ve değişken ürün programlarıyla uyumlu hale getirilmesi daha kolay olabilir. Ancak üretkenliği, kavurma dışındaki tüm dakikaları da içermelidir.
Talep sabit olduğunda ve ürün yelpazesi nispeten tekrarlanabilir olduğunda sürekli kavurma mantıklı olabilir. Alıcı, besleme, soğutma, toplama ve ambalaj da dahil olmak üzere tam sistemin sürekliliğini değerlendirmelidir. Ürün geçişleri, planlı temizlikler ve beklenmedik kesintiler sırasında ne olduğunu sorun; bu faktörler bir vardiyadaki kullanılabilir ortalama oranı etkiler.
Her iki biçim için de tek bir kapasite ifadesi yerine bir üretim senaryosu talep edin. İyi bir senaryo, yeşil girdiyi, bitmiş çıktıyı, çevrim veya besleme varsayımlarını, çalışma saatlerini, öngörülen durma sürelerini ve test için kullanılan ürün koşullarını listeler.
Tedarikçi Özellik Kontrol Listesi kullanın
Her tedarikçinin aynı sorulara yanıt vermesi durumunda kapasite tartışmaları daha güvenilir hale gelir. Teklif talebinize aşağıdakileri dahil edin:
- Önerilen ve maksimum yeşil fasulye yükleme veya besleme oranı nedir? elektrikli kahve kavurucu ?
- Belirtilen çıktı, hangi fasulye türü, nem durumu ve kavurma hedefi kullanılarak belirlenmiştir?
- Tipik kavurma, soğutma, boşaltma ve değişim süreleri nelerdir?
- Teklif edilen kapasite, yeşil fasulye girdisi mi yoksa kavrulmuş kahvaltı çıkışı mıdır?
- Hedef üretim hızında uygulanacak faydalı enerji gereksinimleri nelerdir? Bunlar arasında elektrik, egzoz, toz veya kabuk atığı yönetimi yer alır.
- Hat kapasitesini sınırlayan bileşenler hangileridir: besleyici, kavurucu, soğutucu, konveyör, taş ayırıcı mı yoksa paketleme makinesi mi?
- Profil tekrarlanabilirliği, parti izlenebilirliği ve sorun giderme amacıyla hangi üretim verileri kaydedilebilir?
- Montaj, operatör eğitimi, yedek parça ve uzaktan destek hizmetleri nelerdir?
Bir tedarikçinin yapılandırmasını inceleyerken, ürün başlığından yetenekleri çıkarsamak yerine tam makine kapsamını isteyin. Örneğin tedarikçinin ticari bantlı sürekli elektrikli kavurma makinesi kapsam tartışması için bir başlangıç noktası olabilir; ancak alıcılar, kendi kahvaltı programları için gerekli olan malzeme, test koşulları, ticari kapasite, faydalı enerji gereksinimleri ve aşağı akış entegrasyonunu doğrulamalıdır.
Elektrikli Kahvaltı Kavurma Makinesi İçin Kapasite Çalışma Sayfası
Her bir karşılaştırma sırasında bu çalışma sayfasını kullanın elektrikli kahve kavurucu kapasite tartışmasını yalnızca başlık derecelendirmesi yerine üretim kanıtlarına bağlar.
| Kapasite öğesi | Kaydedilmesi Gerekenler |
|---|---|
| Elektrikli kahvaltı kavurma makinesi şarjı | Belirtilen maksimum hacimden ziyade önerilen yeşil fasulye yükünü kaydedin. |
| Elektrikli kahvaltı kavurma makinesi kavurma süresi | Hedeflenen fasulye ve kavurma seviyesi için gerçek dakikaları ölçün. |
| Elektrikli kahvaltı kavurma makinesi soğutma süresi | Soğutmanın bir sonraki yükü geciktirip geciktirmeyeceğini veya bağımsız olarak çalışıp çalışmadığını doğrulayın. |
| Elektrikli kahvaltı kavurma makinesi döngüleri | Yüklenme ve boşaltmayı da içeren tam döngü sayısını saat başına hesaplayın. |
| Elektrikli kahvalık kavurma makinesi verimi | Her temsilci profilde, yeşil girdiyi ve bitmiş çıktıyı tartın. |
| Elektrikli kahvalık kavurma makinesi durma süresi | Temizlik, profil değişiklikleri, denetimler ve planlı duraklamaları dahil edin. |
| Elektrikli kahvalık kavurma makinesi yardımcı tesisatları | Elektrik beslemesini, egzozu ve çöp toplama oranını amaçlanan düzeyde doğrulayın. |
| Elektrikli kahvalık kavurma makinesi personeli | Kimin yüklediğini, izlediğini, soğuttuğunu, partileri kaydettiğini ve ürünü serbest bıraktığını belirleyin. |
Her biri için elektrikli kahve kavurucu , normal vardiyalı bir sonuç ve pik vardiyalı bir sonuç hesaplayın. Normal durumda sıradan personel sayısı ve ürün karışımı kullanılmalıdır. Pik durumunda en uzun planlanan kavurma süresi, gerçekçi bir geçiş süresi ve aşağı akıştaki ambalajlama hızı dahil edilmelidir. Gözden geçirin elektrikli kahve kavurucu tedarikçiyle birlikte çalışma sayfası oluşturun ve değerlerin hangilerinin test edildiğini, tahmin edildiğini ya da alıcıya bağlı olduğunu işaretlemelerini isteyin.
Aynı disiplini uygulayın kahve kavurucu ekipmanı ısı kaynağını çevreleyen alanlara. Daha hızlı bir elektrikli kahve kavurucu sepetler, soğutma, taş ayıklama veya ambalaj daha yavaştır. Teklifleri karşılaştırırken, " elektrikli kahve kavurucu tam satır düzeni ve kabul testi planının yanına hesaplama yerleştirin.
Kısa Bir Kabul Testiyle Kapasiteyi Doğrulayın
Nihai kabulden önce üretimle benzerlik gösteren bir test üzerinde anlaşın. Temsilci yeşil fasulyeleri, en az bir hedef kavurma profili, tanımlanmış yükleme veya besleme koşulları ve belirtilen bir gözlem süresi kullanın. Giriş ağırlığını, nihai ağırlığı, çevrim sürelerini, reddedilen ürünü, mevcutsa sıcaklık veya profil kayıtlarını, operatör müdahalelerini ve temizleme veya geçiş sürelerini kaydedin.
Sonucu orijinal üretim modeliyle karşılaştırın. Gerçek satışa uygun çıktı daha düşükse, nedenin kavurma kaybı, tutarlı bir kullanılabilir parti yükü, yavaş soğutma, malzeme taşıma veya bir yardımcı enerji kısıtı olup olmadığını belirleyin. Bu, ekipman yeniden boyutlandırılması veya üretim hattı düzenlemesi için alıcı ve tedarikçiye ticari taahhütler verilmeden önce somut bir temel sağlar.
Doğrulanmış Çıktıya Dayalı Kapasite Kararını Verin
İyi seçilmiş elektrikli kahve kavurucu hedef parti büyüklüğünden fazlasını karşılar. Beklenen kavrulmuş çıktı, ürün çeşitliliği, personel, yardımcı enerjiler, kalite kontrolleri ve bağlı her sürecin hızını karşılar. Tahmini, yeşil girdiden paketlenmiş ürüne kadar oluşturun; gerçek kavurma kaybı varsayımlarınızı uygulayın ve tedarikçinin teknik özelliklerinde her sayının arkasındaki koşulların açıkça belirtildiğinden emin olun.
Bu yaklaşım, toplu ve sürekli üretim seçenekleri arasındaki karşılaştırmayı ticari takımlar için daha net hale getirir, gizli darboğazların ortaya çıkma olasılığını azaltır ve ekipman kurulmadan önce gerçekçi bir üretim planı oluşturur.