EN
كيف تعمل عملية تقشير حبات الكاجو في خط تصنيع آلي
في مصنع حديث لفول السُّنْدُس، تقشير فول السُّنْدُس ليست خطوة نهائية منعزلة. بل هي إزالة خاضعة للرقابة للقشرة البنية الرقيقة بعد التفليق وتجهيز النواة، ويجب أن تتماشى مع عمليات التجفيف والفصل والفرز والتغليف. فقد يُزيل الخط القشور بسرعةٍ كبيرةٍ ومع ذلك يفقد القيمة إذا أدى إلى تكسُّر عددٍ كبيرٍ من النوى أو ترك جزءٍ كبيرٍ من القشرة أو تغذية المحطة التالية بشكل غير منتظم.
بالنسبة للمُصنِّعين الذين ينتقلون من المناولة اليدوية إلى خط متكامل، فإن السؤال المفيد ليس ببساطة «أي مقشِّر أسرع؟»، بل هو: كيف يُعدّ العملية بأكملها حبات الكاجو للتقشير، وكيف يُمرِّر المقشِّر حباتٍ نظيفةً سليمةً إلى مرحلة الفرز والتغليف. ومن منظور تصنيع المعدات، فإن هذه الصلة هي المكان الذي تُحقَّق فيه عادةً الاستقرار في الإنتاج أو تفقده.
مكان تقشير حبات الكاجو في العملية الآلية
تبدأ معالجة الكاجو آليًّا بإعداد حبات الكاجو الخام وإزالة القشور. وبعد أن تتحرَّر الحبات من قشورها، تظل الغشاء الرقيق (التستا) عالقةً بها. ثم تُجهَّز الحبات—عادةً عبر مرحلة تجفيف خاضعة للرقابة—قبل وصولها إلى قسم التقشير. وتكتسب هذه المرحلة أهميةً بالغة لأن الغشاء يجب أن يصبح فضفاضًا أو هشًّا بما يكفي لفصله دون استخدام قوة مفرطة على الحبة الصالحة للأكل.
والترتيب العملي المعتاد هو عادةً: إزالة القشور وفصل الحبات، ثم التجفيف أو التجهيز، ثم التبريد عند الحاجة. تقشير فول السُّنْدُس فصل القشرة عن اللب، والتصنيف، والتفتيش، والتغليف. وتختلف ترتيبات المعدات بدقة حسب السعة ومصدر الجوز الخام وأهداف درجة اللب والظروف المحلية للمرافق. ومع ذلك، فإن كل عملية انتقال بين مراحل الإنتاج لها نفس الغرض: تسليم ألبان الجوز في حالة قابلة للتكرار إلى الجهاز التالي.
لماذا يُعد التكييف قبل التقشير أمراً بالغ الأهمية
يعتمد أداء عملية التقشير على عوامل أكثر من مجرد جهاز التقشير نفسه. فرطوبة اللب وتاريخ درجة حرارته وتوزيع أحجامه وحالة ناتج مرحلة سحب القشرة كلها تؤثر في سهولة انفصال الغلاف (التستا) عن اللب. وغالباً ما تصف إرشادات العمليات الصناعية التجفيف باعتباره وسيلةً لتقليل الرطوبة وتفكيك الغلاف قبل إزالته. فإذا دخلت الألبان إلى المرحلة وهي طرية جداً، فقد يلتصق الغلاف بها. أما إذا خضعت لعملية تكييف مفرطة أو عُوملت بعنف شديد، فقد تزداد نسبة التكسّر.
لهذا السبب، لا ينبغي ضبط خط الإنتاج وفق سعة رأسية واحدة فقط. فقد تختلف دفعة من الفستق عن دفعة أخرى بسبب تغير حجم النواة واتساق المادة الأولية. وغالبًا ما يكون امتلاك وصفة مستقرة تُنظِّم سرعة النقل وظروف التجفيف وشدة التقشير أكثر فائدةً من تحقيق أقصى إنتاجية قصيرة المدى. وبعبارةٍ أخرى، فإن النتيجة الفعلية تعتمد على وصول النوى إلى آلة التقشير في الحالة التي صُمِّمت العملية خصيصًا للتعامل معها.
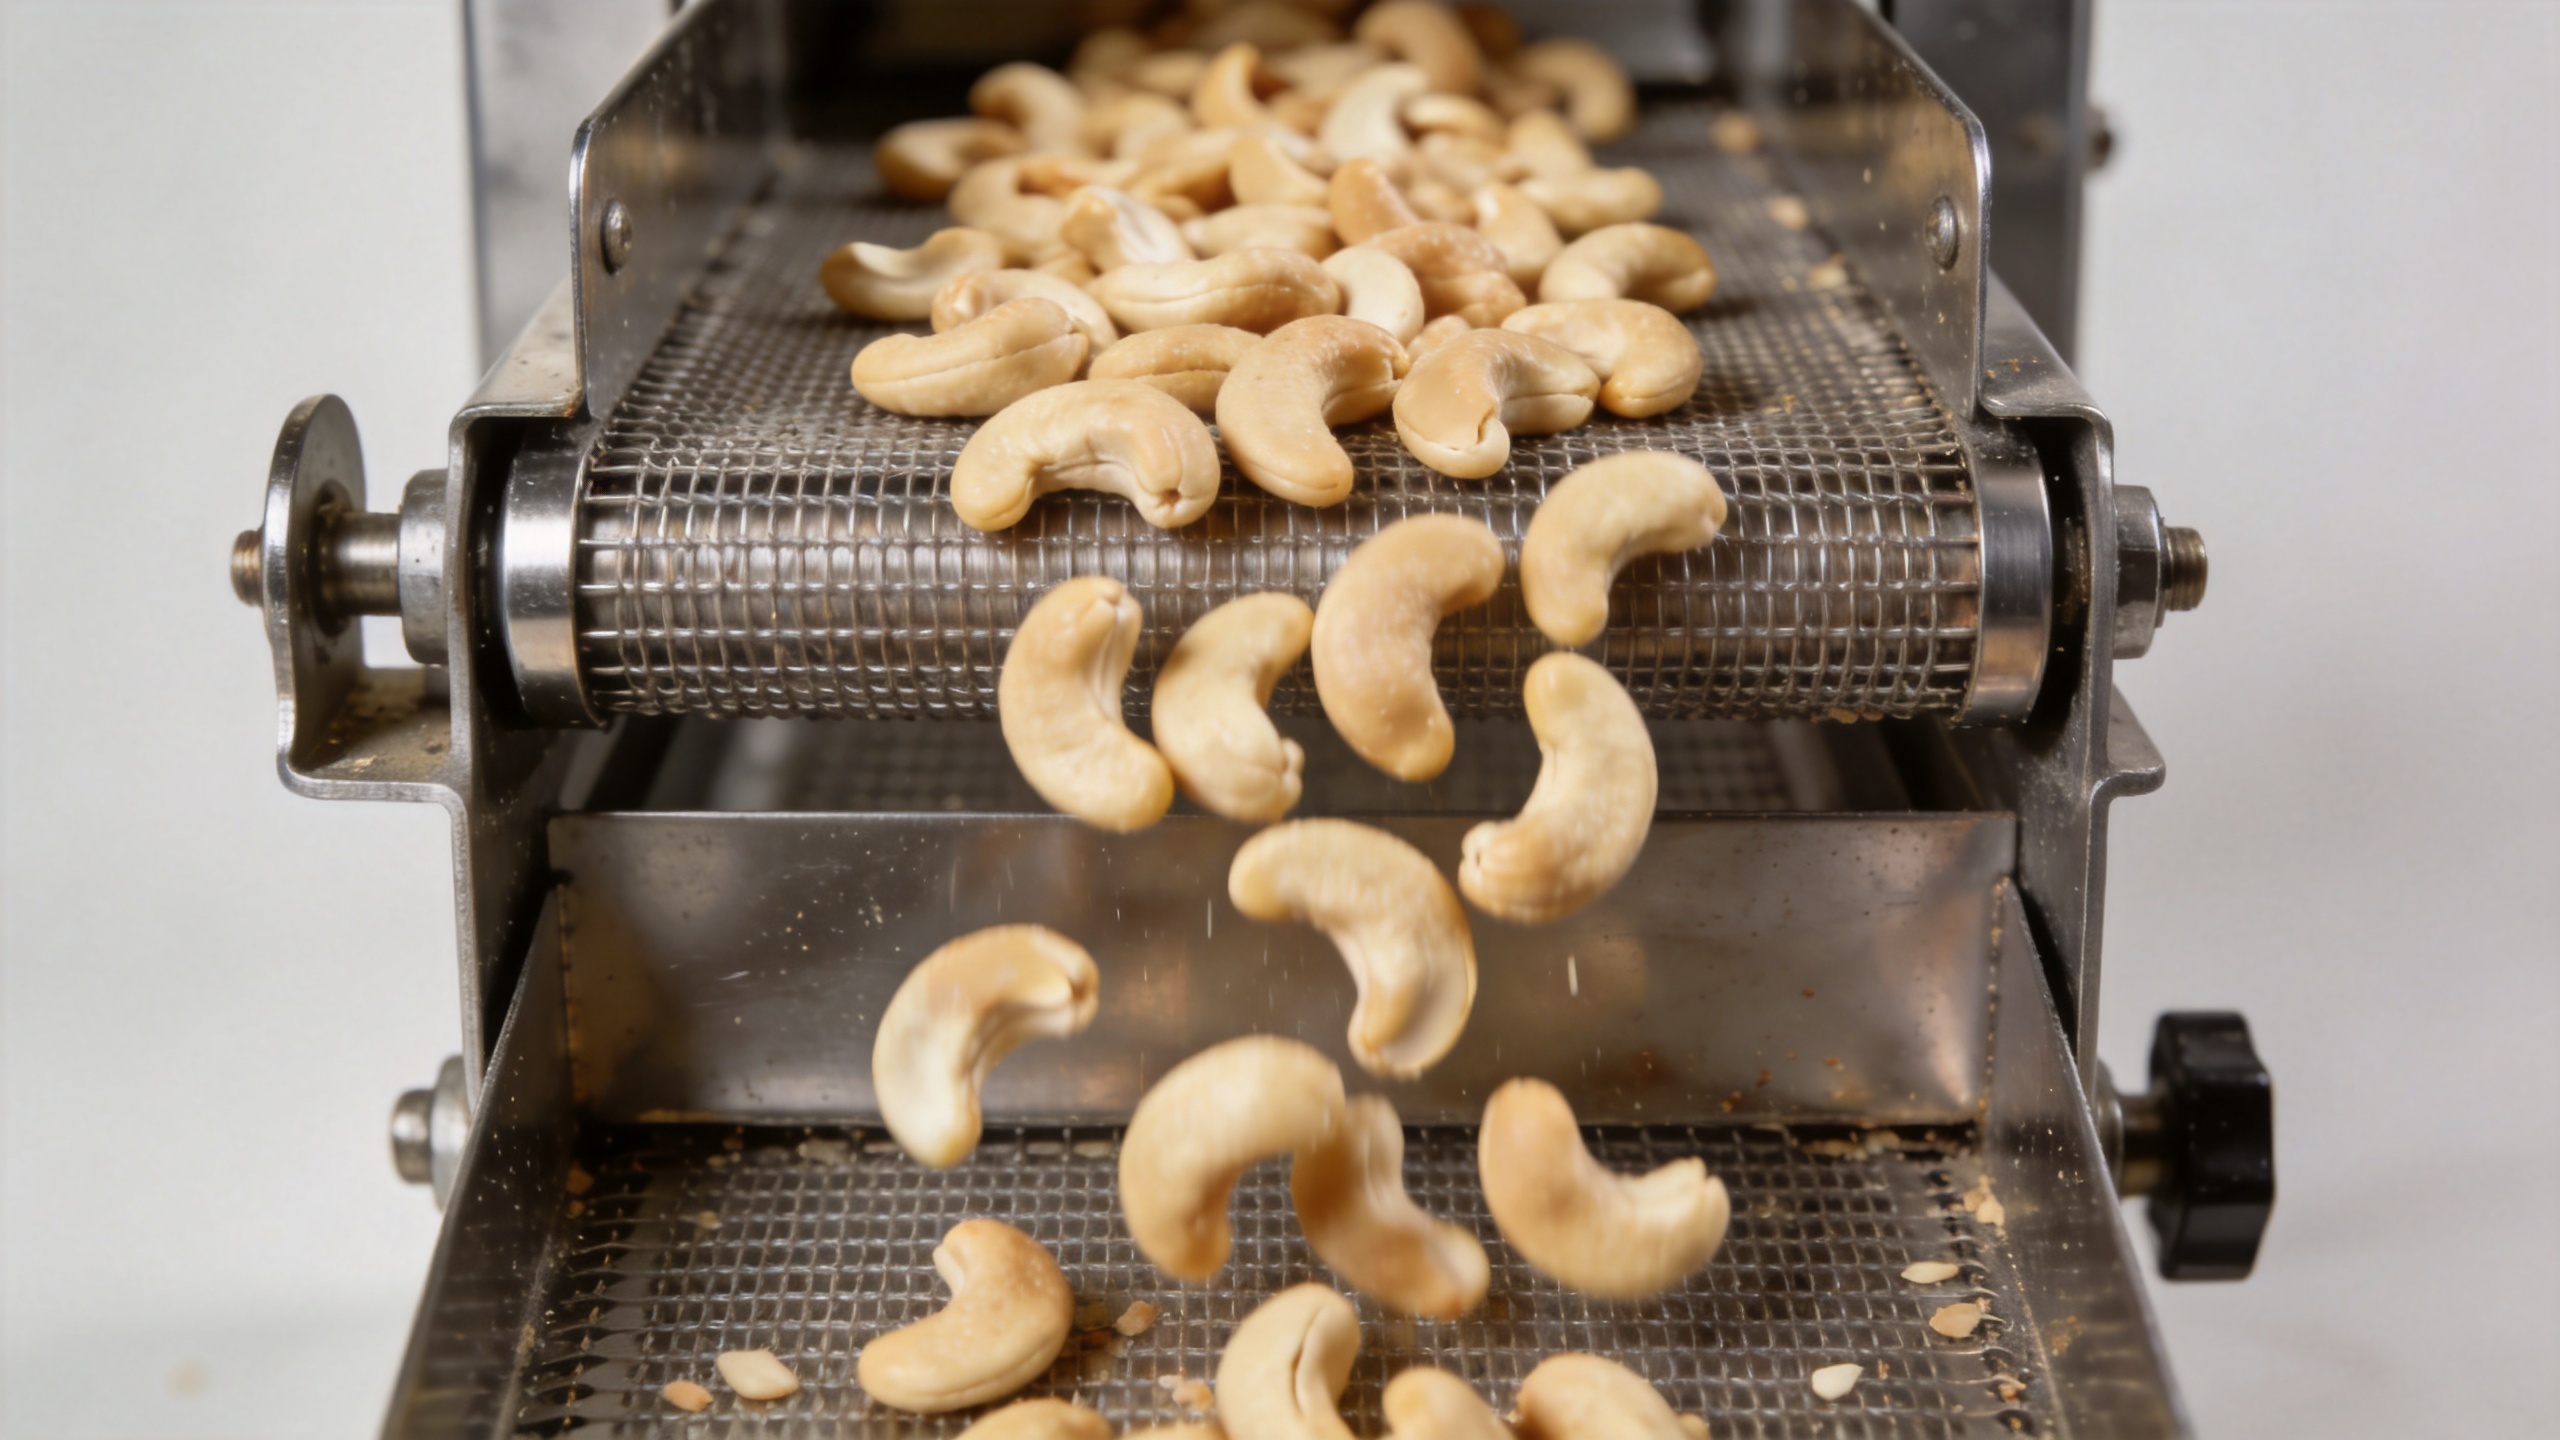
كيفية إزالة القشرة الخارجية للفستق بواسطة التقشير الميكانيكي
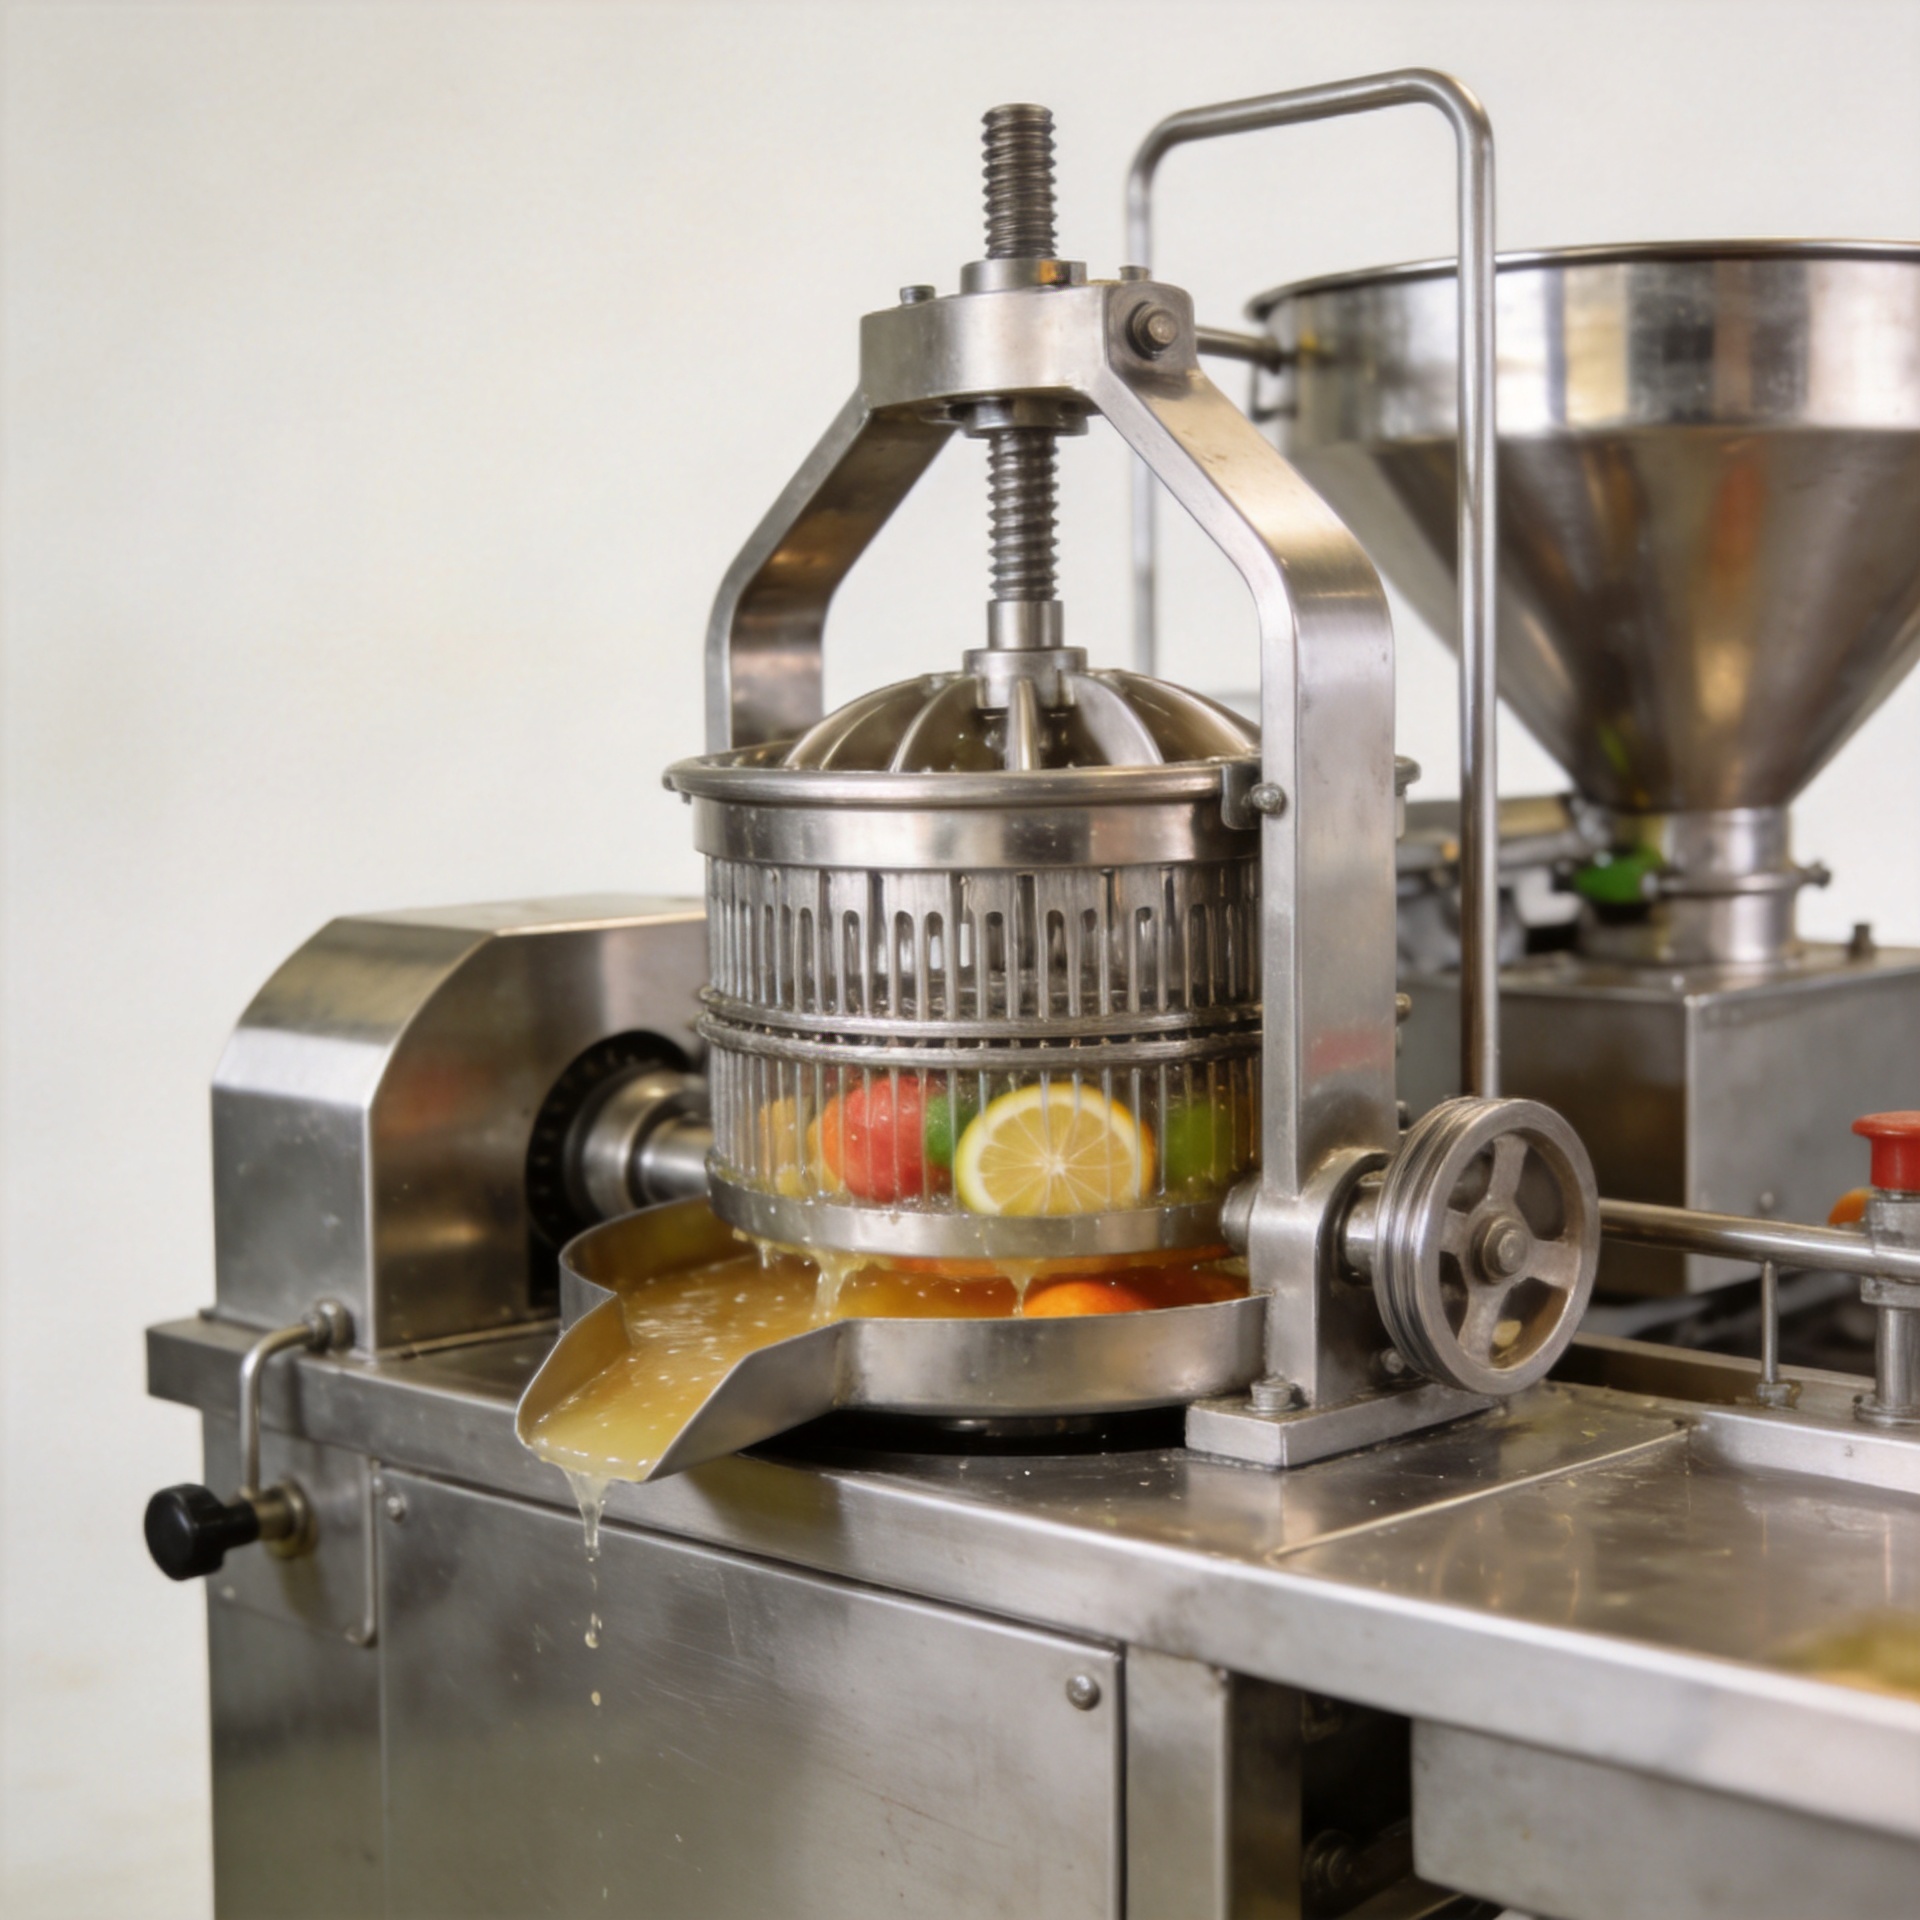
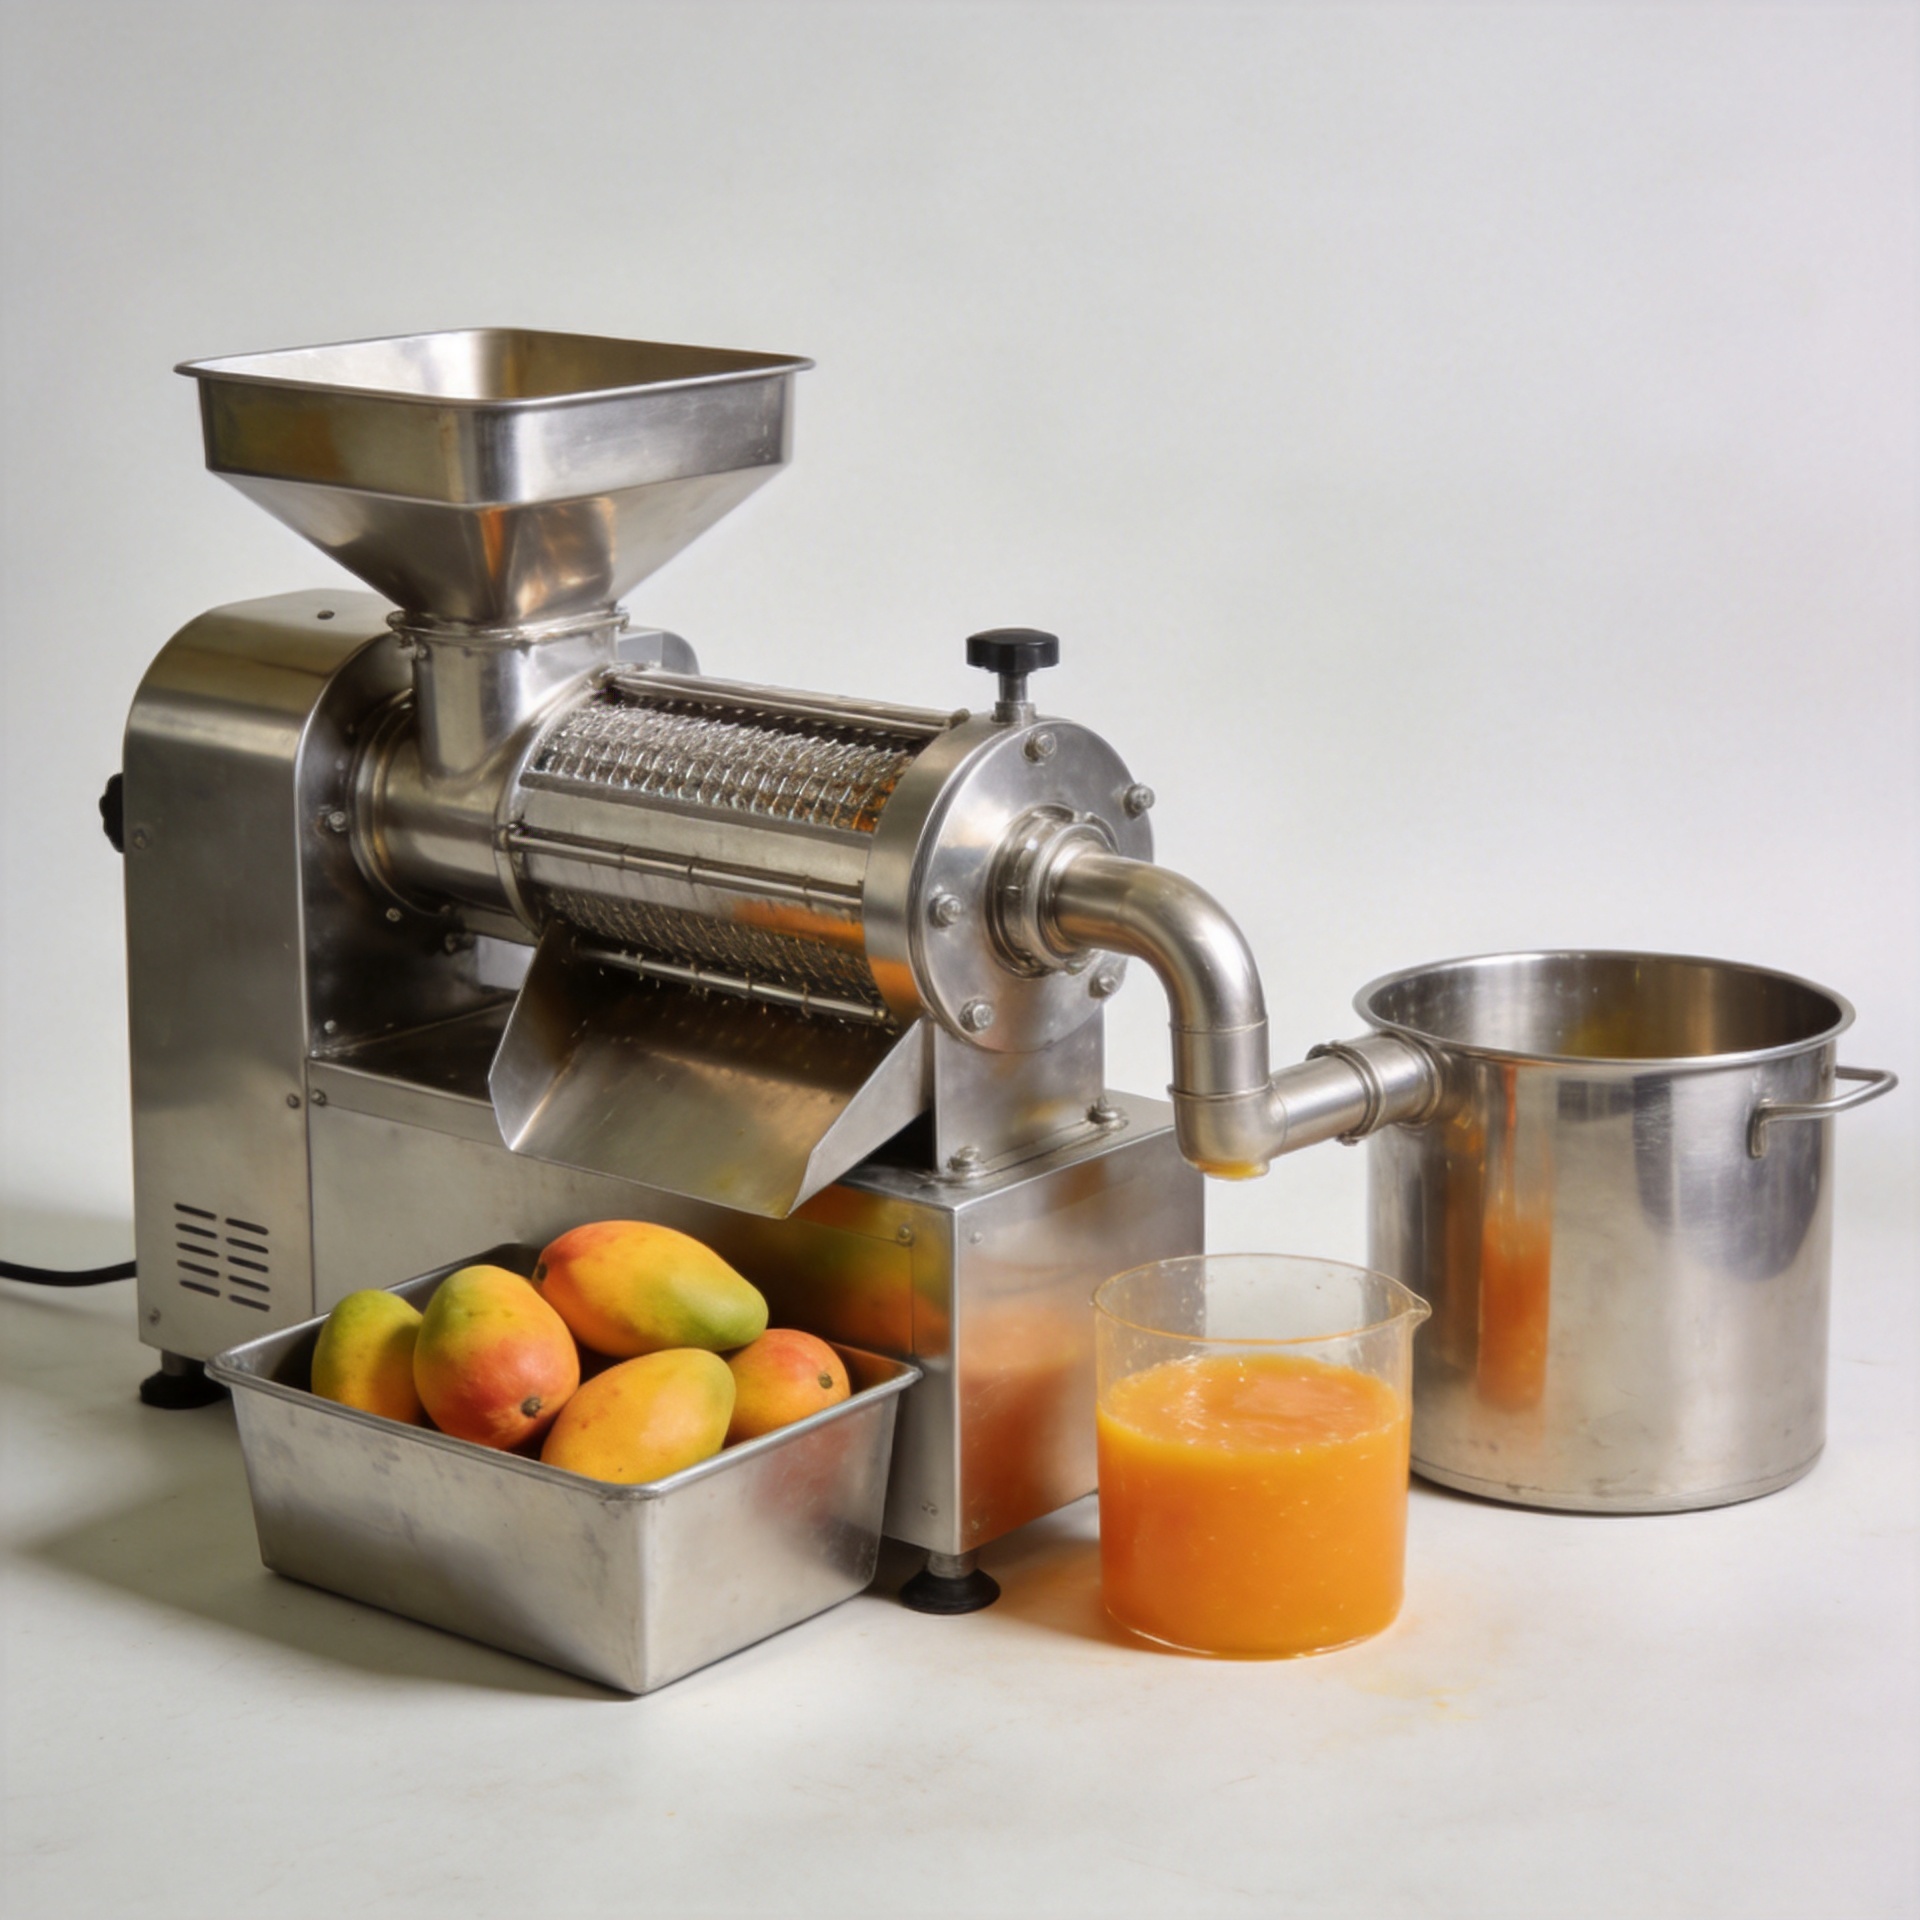
في الأتمتة تقشير فول السُّنْدُس وتستخدم الآلات في هذا السياق إجراءً ميكانيكيًّا مضبوطًا لفصل القشرة الخارجية التي أصبحت مرتخية. وقد يشمل هذا الإجراء، وفق تصميم الخط، احتكاكًا لطيفًا أو بكرات أو أسطح تماسٍ أو تدفق هواء. ويُستفاد من تدفق الهواء ليس فقط أثناء عملية الفصل، بل أيضًا بعد التقشير، حينما يلزم سحب شظايا القشرة الخفيفة بعيدًا عن النوى.
الهدف ليس إزالة طبقة الجلد بالكامل. بل هو تطبيق قدر كافٍ من القوة لإزالة القشرة الخارجية مع الحفاظ على سلامة الحبوب الكاملة. وتكتسب هذه التوازن أهمية خاصةً عندما يبيع المُصنِّع درجاتٍ أعلى قيمةً من الحبوب الكاملة. فقد يؤدي خط الإنتاج الذي يزيل القشرة بفعاليةٍ لكنه يحول الحبوب الكاملة إلى قطعٍ إلى خفض القيمة السوقية للناتج. ولذلك، يراقب المشغلون عادةً أكثر من مجرد «معدل إزالة القشرة»: بل يفحصون أيضًا الكمية المتبقية من القشرة الخارجية، ونسبة الحبوب الكاملة الناتجة، ومدى تكسر الحبوب، ونظافة تيار المادة.
الفصل جزءٌ لا يتجزأ من عملية تقشير الحبوب
وبعد غرفة التقشير، يجب فصل الحبوب عن شظايا القشرة الخارجية بشكلٍ موثوق. وتُسهم الغرابيل، والفصل الهوائي، والناقلات، ونقاط الفحص في منع القشرة الخارجية المفككة من الانتقال مع الحبوب السليمة إلى مرحلة التصنيف. وقد يؤدي ضعف الفصل إلى ظهور الدفعة النهائية غير متجانسة، ما يُحدث عبئًا إضافيًّا في عمليات الفحص اليدوي. كما قد يصعّب ذلك تحديد المرحلة التي نشأت فيها المشكلة النوعية: هل كانت في مرحلة التجفيف، أم التقشير، أم التعامل اللاحق.
عوامل الجودة التي تؤثر في النتيجة
هناك أربعة أسئلة تشغيلية تستحق الانتباه في أي خط لتقشير الكاجو:
- حالة اللب: هل الحجم ورطوبة اللب وجودة التفليق متسقة بشكل معقول قبل جهاز التقشير؟
- شدة التقشير: هل الإعداد قويٌّ بما يكفي لإزالة القشرة دون التسبب في كسر غير ضروري؟
- تدفق المادة: هل الناقلات والمخازن المؤقتة تُغذّي الجهاز بوتيرة منتظمة بدلًا من التسبُّب في طفرات أو تشغيل فارغ؟
- التغذية الراجعة من الفحص: هل يتم فحص بقايا القشرة والكسر بشكل كافٍ لتعديل الظروف في المراحل السابقة؟
يكتشف العديد من المصانع أن توافق الخط يهمّ بقدر أهمية الآلة الفردية. فقد يؤدي جهاز تقشير أداءً جيدًا في العرض التوضيحي، لكن نتيجته تتغير حين تعمل الناقلة الداخلة ووحدة تفريغ المجفف والقسم الفرز وفق إيقاعات مختلفة. ويُسهِّل التخطيط المبكِّر للinterfaces حماية سلامة اللب والحفاظ على تدفق إنتاج أكثر سلاسة.
ربط عملية تقشير الفول السوداني بعمليتي التصنيف والتغليف
مرة واحدة تقشير فول السُّنْدُس بعد اكتمال هذه العملية، يُصنَّف المنتج عادةً وفقًا للأشكال الكاملة والمكسورة، والحجم، واللون، والعُيوب الظاهرة، وفقًا لمواصفات المشتري. وهنا تظهر قيمة عملية التقشير اللطيفة بوضوح. فإزالة القشرة بشكل أفضل وانخفاض نسبة التكسر يوفِّران مدخلات أكثر اتساقًا لقسم التصنيف، بينما يقلل الفصل النظيف من كمية إعادة العمل المطلوبة قبل التغليف.
التغليف هو المرحلة الأخيرة من تسليم المنتج، وليس أمرًا ثانويًّا. ويجب أن يستلم قسم التغليف حبات الفول السوداني التي اجتازت عمليات الفحص المطلوبة، وأن تُنقل دون إسقاطات غير ضرورية أو نقاط تسبب سحق الحبات. وعندما تُصمَّم عمليات تفليق الحبات، وتقشيرها، وتصنيفها، وتغليفها كنظامٍ واحدٍ متكامل، يستطيع العاملون تتبع المشكلات إلى مصادرها في خط الإنتاج، بدلًا من التعامل مع كل محطة على حدة كمشكلة منفصلة.
ما الذي يجب تقييمه عند تخطيط خط إنتاج آلي
قبل اختيار المعدات، حدد الدرجات النهائية المرغوبة، والتغيرات المتوقعة في المواد الخام، والطاقة الإنتاجية المستهدفة، والمرافق المتاحة، وروتين التنظيف/الصيانة. اسأل كيف سيقوم المورِّد بتوصيل عمليات تفليق الجوز، والتجهيز، تقشير فول السُّنْدُس والتعبئة — وليس فقط ما يمكن أن تقوم به كل آلة على حدة. ومن الحكمة أيضًا التأكد من كيفية ضبط الإعدادات للكميات المختلفة، وكيف سيتحقق المشغلون من بقايا القشور ونسبة التكسُّر أثناء الإنتاج.
للمنشآت التي تبحث عن نقطة بداية متكاملة، يمكن أن يساعد نظام خط آلات معالجة الفول السوداني الصناعي لتقشيره وتنقيته وتغليفه في تحديد تدفق العمل المطلوب بين المحطات. ويجب مع ذلك أن تتطابق التكوين النهائي مع طاقة المصنع، ونوع المادة الخام، ومتطلبات الدرجة.
الخاتمة
فعال تقشير فول السُّنْدُس يأتي من التحكم في العملية، وليس من القوة وحدها. فتجهيز النواة بشكلٍ سليم يجعل الغلاف الخارجي أسهل في الإزالة؛ بينما تحافظ الحركة الميكانيكية اللطيفة والفصل بالهواء على النواة؛ وتضمن الفرز والتغليف المتناسقان الحفاظ على القيمة المُولَّدة في المراحل السابقة. وعندما تعمل هذه المراحل كنظامٍ آليٍّ متكامل، يصبح لدى معالِجي الكاجو وضعٌ أفضل لإنتاج نوى كاجو أنظف وأكثر اتساقًا وبإعادة عملٍ غير ضرورية أقل.