EN
कैशू नट को एक स्वचालित प्रसंस्करण लाइन में कैसे छीला जाता है
एक आधुनिक कैशू संयंत्र में, कैशू नट को छीलना एक अलग-थलग अंतिम चरण नहीं है। यह शेलिंग और कर्नल की स्थिति सुधारने के बाद पतली भूरी टेस्टा को नियंत्रित तरीके से हटाना है, और यह सुखाने, पृथक्करण, ग्रेडिंग और पैकिंग के साथ समन्वय बनाए रखना आवश्यक है। एक लाइन त्वचा को तेज़ी से हटा सकती है, फिर भी मूल्य खो सकती है अगर वह बहुत सारे टूटे हुए कर्नल बनाती है, टेस्टा को बहुत अधिक मात्रा में पीछे छोड़ देती है, या अगले स्टेशन को असमान रूप से आपूर्ति करती है।
जो प्रोसेसर मैनुअल हैंडलिंग से एकीकृत लाइन पर स्थानांतरित हो रहे हैं, उनके लिए उपयोगी प्रश्न केवल यह नहीं है कि 'कौन-सा पीलर सबसे तेज़ है?' बल्कि यह है कि पूरी प्रक्रिया कैसे कर्नल्स को पीलिंग के लिए तैयार करती है और कैसे पीलर सॉर्टिंग तथा पैकिंग को साफ़, अखंड कर्नल्स प्रदान करता है। उपकरण निर्माण के दृष्टिकोण से, यह कनेक्शन वही स्थान है जहाँ स्थिर आउटपुट आमतौर पर प्राप्त या खोया जाता है।
काजू नट पीलिंग का स्वचालित प्रक्रिया में स्थान
स्वचालित काजू प्रसंस्करण रॉ-नट तैयारी और शेल निकालने के साथ शुरू होता है। एक बार जब कर्नल्स को उनके शेल्स से मुक्त कर दिया जाता है, तो वे अभी भी टेस्टा को धारण करते हैं। इसके बाद कर्नल्स को सामान्यतः नियंत्रित सुखाने के चरण के माध्यम से संतुलित किया जाता है, जिसके बाद वे पीलिंग खंड तक पहुँचते हैं। संतुलन महत्वपूर्ण है क्योंकि त्वचा को खाद्य कर्नल पर अत्यधिक बल के बिना अलग होने के लिए ढीली या भंगुर होनी चाहिए।
व्यावहारिक क्रम आमतौर पर यह है: शेलिंग और कर्नल अलगाव, सुखाना या संतुलन, आवश्यकता होने पर ठंडा करना, कैशू नट को छीलना , त्वचा-और-कोर के अलगाव, ग्रेडिंग, निरीक्षण, और पैकिंग। सटीक उपकरण व्यवस्था क्षमता, कच्चे नट के उत्पत्ति स्थान, कोर ग्रेड के लक्ष्य, और स्थानीय उपयोगिता स्थितियों के आधार पर भिन्न होती है। फिर भी, प्रत्येक हैंडऑफ का एक ही उद्देश्य होता है: कोर को अगले मशीन में दोहराए जा सकने वाली स्थिति में पहुँचाना।
छिलावट से पहले कंडीशनिंग क्यों महत्वपूर्ण है
छिलावट का प्रदर्शन केवल छिलावट यंत्र पर ही निर्भर नहीं करता है। कोर की नमी, तापमान इतिहास, आकार वितरण, और शेलिंग आउटपुट की स्थिति सभी टेस्टा के मुक्त होने की सुगमता को प्रभावित करते हैं। उद्योग के प्रक्रिया दिशा-निर्देश अक्सर सूखाने को छिलावट से पहले नमी कम करने और टेस्टा को ढीला करने के तरीके के रूप में वर्णित करते हैं। यदि कोर बहुत नरम होकर प्रवेश करते हैं, तो त्वचा चिपक सकती है। यदि वे अत्यधिक कंडीशन्ड हैं या बहुत जोर से संभाले गए हैं, तो टूटने की दर बढ़ सकती है।
इसलिए किसी एक शीर्षक क्षमता के आसपास लाइन को समायोजित नहीं किया जाना चाहिए। एक बैच के अखरोट दूसरे बैच से अलग-अलग व्यवहार कर सकते हैं, क्योंकि कर्नल का आकार और कच्चे माल की स्थिरता बदल जाती है। परिवहन की गति, शुष्कन परिस्थितियाँ और छिलाव की तीव्रता के लिए स्थिर नुस्खा, अधिकतम अल्पकालिक उत्पादन की तुलना में आमतौर पर अधिक मूल्यवान होता है। दूसरे शब्दों में, वास्तविक परिणाम इस बात पर निर्भर करता है कि कर्नल किस स्थिति में पीलर पर पहुँच रहे हैं, जिसके लिए प्रक्रिया को डिज़ाइन किया गया था।
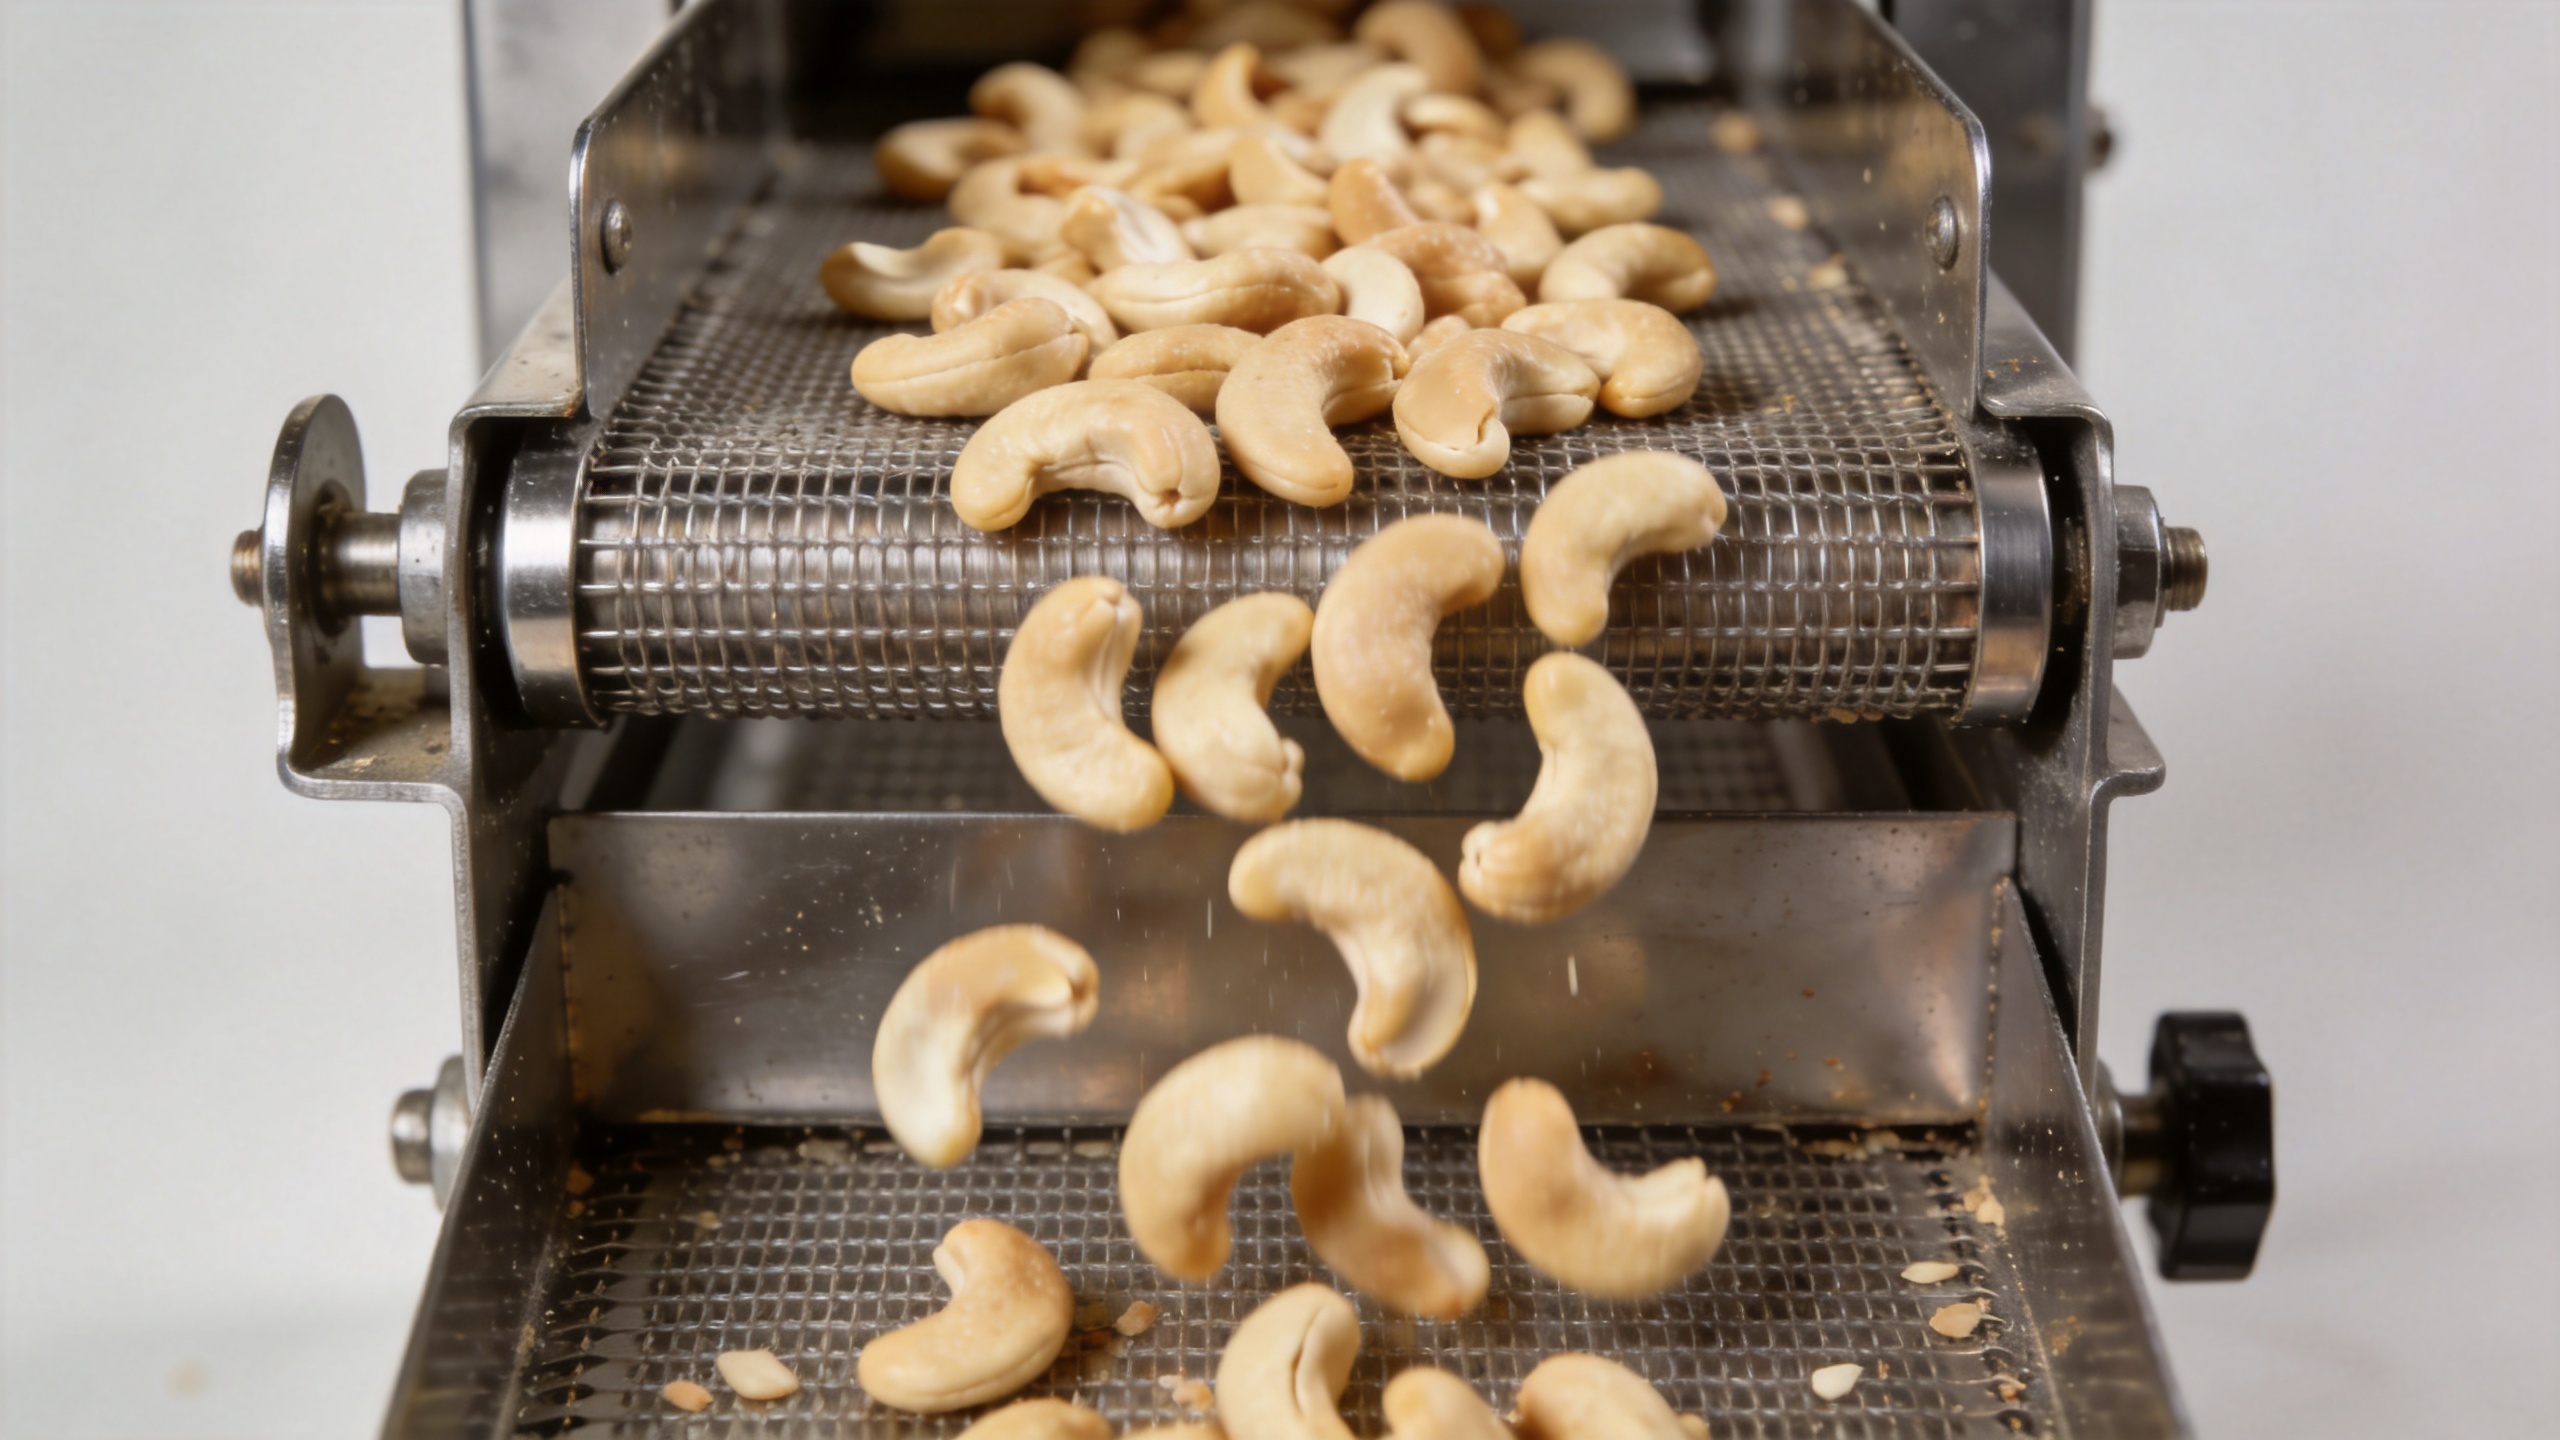
यांत्रिक काजू छिलाव कैसे टेस्टा को हटाता है
स्वचालित कैशू नट को छीलना मशीनें ढीली पड़ी टेस्टा को अलग करने के लिए नियंत्रित यांत्रिक क्रिया का उपयोग करती हैं। लाइन के डिज़ाइन के आधार पर, यह क्रिया हल्के घर्षण, रोलर या संपर्क सतहों और वायु प्रवाह को जोड़ सकती है। वायु प्रवाह अलगाव के दौरान नहीं ही, बल्कि छिलाव के बाद भी उपयोगी होता है, जब हल्के त्वचा के टुकड़ों को कर्नल से दूर खींचने की आवश्यकता होती है।
लक्ष्य त्वचा को उतारना नहीं है। यह इतनी क्रिया लगाना है कि टेस्टा को मुक्त किया जा सके, जबकि पूर्ण दाने सुरक्षित रहें। यह संतुलन विशेष रूप से महत्वपूर्ण है जब कोई प्रोसेसर उच्च-मूल्य वाले पूर्ण ग्रेड बेचता है। एक लाइन जो त्वचा को साफ़ तरीके से हटाती है लेकिन पूर्ण दानों को टुकड़ों में बदल देती है, आउटपुट के मूल्य को कम कर सकती है। इस कारण से, ऑपरेटर आमतौर पर केवल 'त्वचा हटाने की दर' पर नज़र नहीं रखते: वे अवशिष्ट टेस्टा, पूर्ण-दाना उत्पादन, टूटे हुए दानों का स्तर, और सामग्री प्रवाह की सफ़ाई भी जाँचते हैं।
पृथक्करण छीलने के कार्य का एक हिस्सा है
छीलने के कक्ष के बाद, दानों और त्वचा के टुकड़ों को विश्वसनीय रूप से पृथक करना आवश्यक है। छलनी, वायु पृथक्करण, कन्वेयर और निरीक्षण बिंदु अच्छे दानों के साथ ढीली टेस्टा को ग्रेडिंग में प्रवेश करने से रोकने में सहायता करते हैं। खराब पृथक्करण एक पूर्ण बैच को असंगत दिखा सकता है और मैनुअल निरीक्षण पर अतिरिक्त कार्य उत्पन्न कर सकता है। यह यह भी कठिन बना सकता है कि समझा जा सके कि कोई गुणवत्ता संबंधी समस्या सुखाने, छीलने या नीचे की ओर संभाल में शुरू हुई थी।
गुणवत्ता के कारक जो परिणाम को प्रभावित करते हैं
काजू के छिलके उतारने की किसी भी लाइन में चार संचालन संबंधी प्रश्नों पर ध्यान देने की आवश्यकता होती है:
- कर्नल की स्थिति: क्या छिलका उतारने वाली मशीन से पहले आकार, नमी की स्थिति और शेलिंग की गुणवत्ता उचित रूप से सुसंगत है?
- छिलका उतारने की तीव्रता: क्या सेटिंग इतनी मज़बूत है कि टेस्टा को हटाया जा सके, बिना अनावश्यक टूटने के?
- सामग्री प्रवाह: क्या कन्वेयर और बफर मशीन को समान रूप से फीड कर रहे हैं, या फिर उछाल (सर्ज) या खाली चलने की स्थिति पैदा कर रहे हैं?
- निरीक्षण प्रतिक्रिया: क्या शेष त्वचा और टूटने की जाँच पर्याप्त आवृत्ति से की जाती है, ताकि ऊपरी स्तर की स्थितियों को समायोजित किया जा सके?
कई कारखानों को पता चलता है कि लाइन की संगतता व्यक्तिगत मशीन के रूप में उतनी ही महत्वपूर्ण होती है। एक छिलका उतारने वाली मशीन प्रदर्शन में अच्छा प्रदर्शन कर सकती है, लेकिन जब आने वाला कन्वेयर, ड्रायर डिस्चार्ज और ग्रेडिंग अनुभाग अलग-अलग ताल में चलते हैं, तो इसका परिणाम बदल जाता है। इंटरफेस की योजना पहले से बनाना कर्नल की अखंडता की रक्षा करने और उत्पादन प्रवाह को अधिक सुचारु बनाए रखने में आसानी प्रदान करता है।
छिलका उतारने को ग्रेडिंग और पैकिंग से जोड़ना
एक बार कैशू नट को छीलना पूरा होने पर, उत्पाद को सामान्यतः खरीदार के विनिर्देश के अनुसार पूरे और टूटे हुए रूपों, आकार, रंग और दृश्यमान दोषों के आधार पर ग्रेड किया जाता है। यहाँ हल्के छिलका उतारने का मूल्य स्पष्ट रूप से दिखाई देता है। बेहतर त्वचा निकालने और कम टूटने से ग्रेडिंग अनुभाग को एक अधिक सुसंगत इनपुट मिलता है, जबकि साफ़ अलगाव पैकिंग से पहले पुनर्कार्य की मात्रा को कम करता है।
पैकिंग अंतिम हस्तांतरण है, एक विचार के बाद का विचार नहीं। पैकिंग अनुभाग को आवश्यक निरीक्षण पारित कर चुके कर्नल प्राप्त होने चाहिए और अनावश्यक गिरावट या कुचलने के बिंदुओं के बिना पहुँचाए जाने चाहिए। जब शेलिंग, पीलिंग, ग्रेडिंग और पैकिंग को एक प्रणाली के रूप में डिज़ाइन किया जाता है, तो ऑपरेटर लाइन के पीछे मुद्दों का पता लगा सकते हैं, बजाय इसके कि प्रत्येक स्टेशन को एक अलग समस्या के रूप में देखा जाए।
स्वचालित लाइन की योजना बनाते समय क्या मूल्यांकन करना है
उपकरण चुनने से पहले, अपेक्षित अंतिम ग्रेड, कच्चे नट में भिन्नता, लक्ष्य उत्पादन क्षमता, उपलब्ध उपयोगिताएँ और सफाई/रखरखाव की प्रक्रिया को परिभाषित करें। पूछें कि आपूर्तिकर्ता शेलिंग, कंडीशनिंग, कैशू नट को छीलना , और पैकिंग को कैसे जोड़ेगा—केवल यह नहीं कि प्रत्येक मशीन अकेले क्या कर सकती है। यह भी समझदारी होगी कि विभिन्न बैचों के लिए सेटिंग्स को कैसे समायोजित किया जा सकता है और उत्पादन के दौरान ऑपरेटर शेष त्वचा और टूटने की जाँच कैसे करेंगे।
ऐसे संयंत्रों के लिए जो एकीकृत शुरुआत की तलाश में हैं, एक औद्योगिक काजू नट शेलिंग, पीलिंग और पैकिंग प्रसंस्करण मशीन लाइन आवश्यक स्टेशन-से-स्टेशन कार्यप्रवाह को परिभाषित करने में सहायता कर सकता है। अंतिम विन्यास को फैक्टरी की क्षमता, कच्चे माल और ग्रेड आवश्यकताओं के अनुसार ही समायोजित किया जाना चाहिए।
निष्कर्ष
प्रभावी कैशू नट को छीलना यह प्रक्रिया नियंत्रण से आता है, केवल बल से नहीं। उचित कर्नल संवर्धन (कंडीशनिंग) टेस्टा को हटाने को आसान बनाता है; हल्की यांत्रिक क्रिया और वायु पृथक्करण कर्नल की रक्षा करते हैं; और समन्वित ग्रेडिंग और पैकिंग ऊपरी प्रक्रिया में निर्मित मूल्य को संरक्षित करते हैं। जब ये चरण एक स्वचालित प्रणाली के रूप में एक साथ काम करते हैं, तो प्रोसेसर साफ़, अधिक सुसंगत काजू कर्नल का उत्पादन करने और अनावश्यक पुनर्कार्य (रीवर्क) को कम करने के लिए बेहतर स्थिति में होते हैं।