EN
Avtomatlaşdırılmış emal xəttində kəşyu qozlarının soyulması necə işləyir
Müasir kəşyu zavodunda kəşyu qozlarının soyulması yalnız son bitirici addım deyil. Bu, qabığın çıxarılmasından və çərəzlərin hazırlanmasından sonra nazik qəhvəyi testanın idarə olunan şəkildə çıxarılmasıdır və bu proses qurutma, ayrılma, çeşidləmə və paketləmə ilə eyni tempdə davam etməlidir. Xətt dəriləri sürətlə çıxara bilər, lakin çoxlu qırılmış çərəzlər əmələ gətirərsə, çoxlu testa qalıbsa və ya növbəti stansiyaya bərabərsiz material verərsə, dəyər itirə bilər.
Əl ilə emaldan inteqrasiya olunmuş xəttə keçən emalçılar üçün faydalı sual sadəcə «hansı soyğucu ən sürətlidir?» deyil. Daha doğrusu, bütün prosesin soyulma üçün dənələri necə hazırladığı və soyğucunun təmiz, bütöv dənələri çeşidləmə və qablaşdırma bölməsinə necə ötürdüyüdür. Avadanlıq istehsalçısı kimi baxdıqda bu əlaqə adətən sabit çıxışın qazanıldığı və ya itirildiyi yerdir.
Fındıq soyulmasının avtomatlaşdırılmış prosesdəki yeri
Avtomatlaşdırılmış fındıq emalı xam fındıqların hazırlanması və qabığın çıxarılması ilə başlayır. Dənələr qabıqlarından azad edildikdən sonra onlar hələ də testa (dənə qabığı) daşıyırlar. Bundan sonra dənələr soyulma bölməsinə çatmazdan əvvəl — adətən nəzarət olunan qurutma mərhələsi ilə — şərtləndirilir. Şərtləndirmə vacibdir, çünki dəri dənəyə çox güclü təsir göstərmədən ayrılmaq üçün kifayət qədər qeyri-sabit və ya qırılgan olmalıdır.
Praktiki ardıcıllıq adətən belədir: qabığın çıxarılması və dənələrin ayrılması, qurutma və ya şərtləndirmə, lazım gəldikdə soyutma, kəşyu qozlarının soyulması , dəri və nüvənin ayrılması, sinifləndirmə, yoxlama və qablaşdırma. Dəqiq avadanlıq düzülüşü tutumdan, xam qozun mənşəyindən, nüvə siniflərinin hədəflərindən və yerli enerji şəraitindən asılı olaraq dəyişir. Bununla belə, hər bir ötürmənin eyni məqsədi var: nüvələri növbəti maşına təkrarlanan şəkildə təhvil vermək.
Niyə soyulmadan əvvəl şərtlandırma vacibdir
Soyulma effektivliyi yalnız soyucu avadanlıqdan deyil, həmçinin nüvənin rütubət səviyyəsindən, temperatur tarixindən, ölçülər paylanmasından və qabıqların çıxarılmasından sonra alınan məhsulun vəziyyətindən də asılıdır. Sənaye proses təlimatları adətən qabıqların çıxarılmasından əvvəl rütubəti azaltmaq və qabıqları yumşaltmaq üçün qurutma prosesini tövsiyə edir. Əgər nüvələr çox yumşaq halda soyulmaya daxil olarsa, qabıq yapışa bilər. Əgər nüvələr çox uzun müddət şərtlandırılıbsa və ya çox qəti şəkildə emal olunursa, qırılma artır.
Buna görə də xətt yalnız bir başlıq tutumuna əsaslanaraq optimallaşdırılmamalıdır. Bir qutu qoz digərindən fərqli davranıla bilər, çünki dənə ölçüsü və xammalın birləşməsi dəyişir. Daşınma sürəti, qurutma şəraiti və soyulma intensivliyi üçün sabit resept adətən maksimum qısa müddətli buraxılımdan daha dəyərlidir. Başqa sözlə, əsl nəticə prosesin idarə etməsi üçün hazırlanmış şəkildə soyucuya gələn dənələrdən asılıdır.
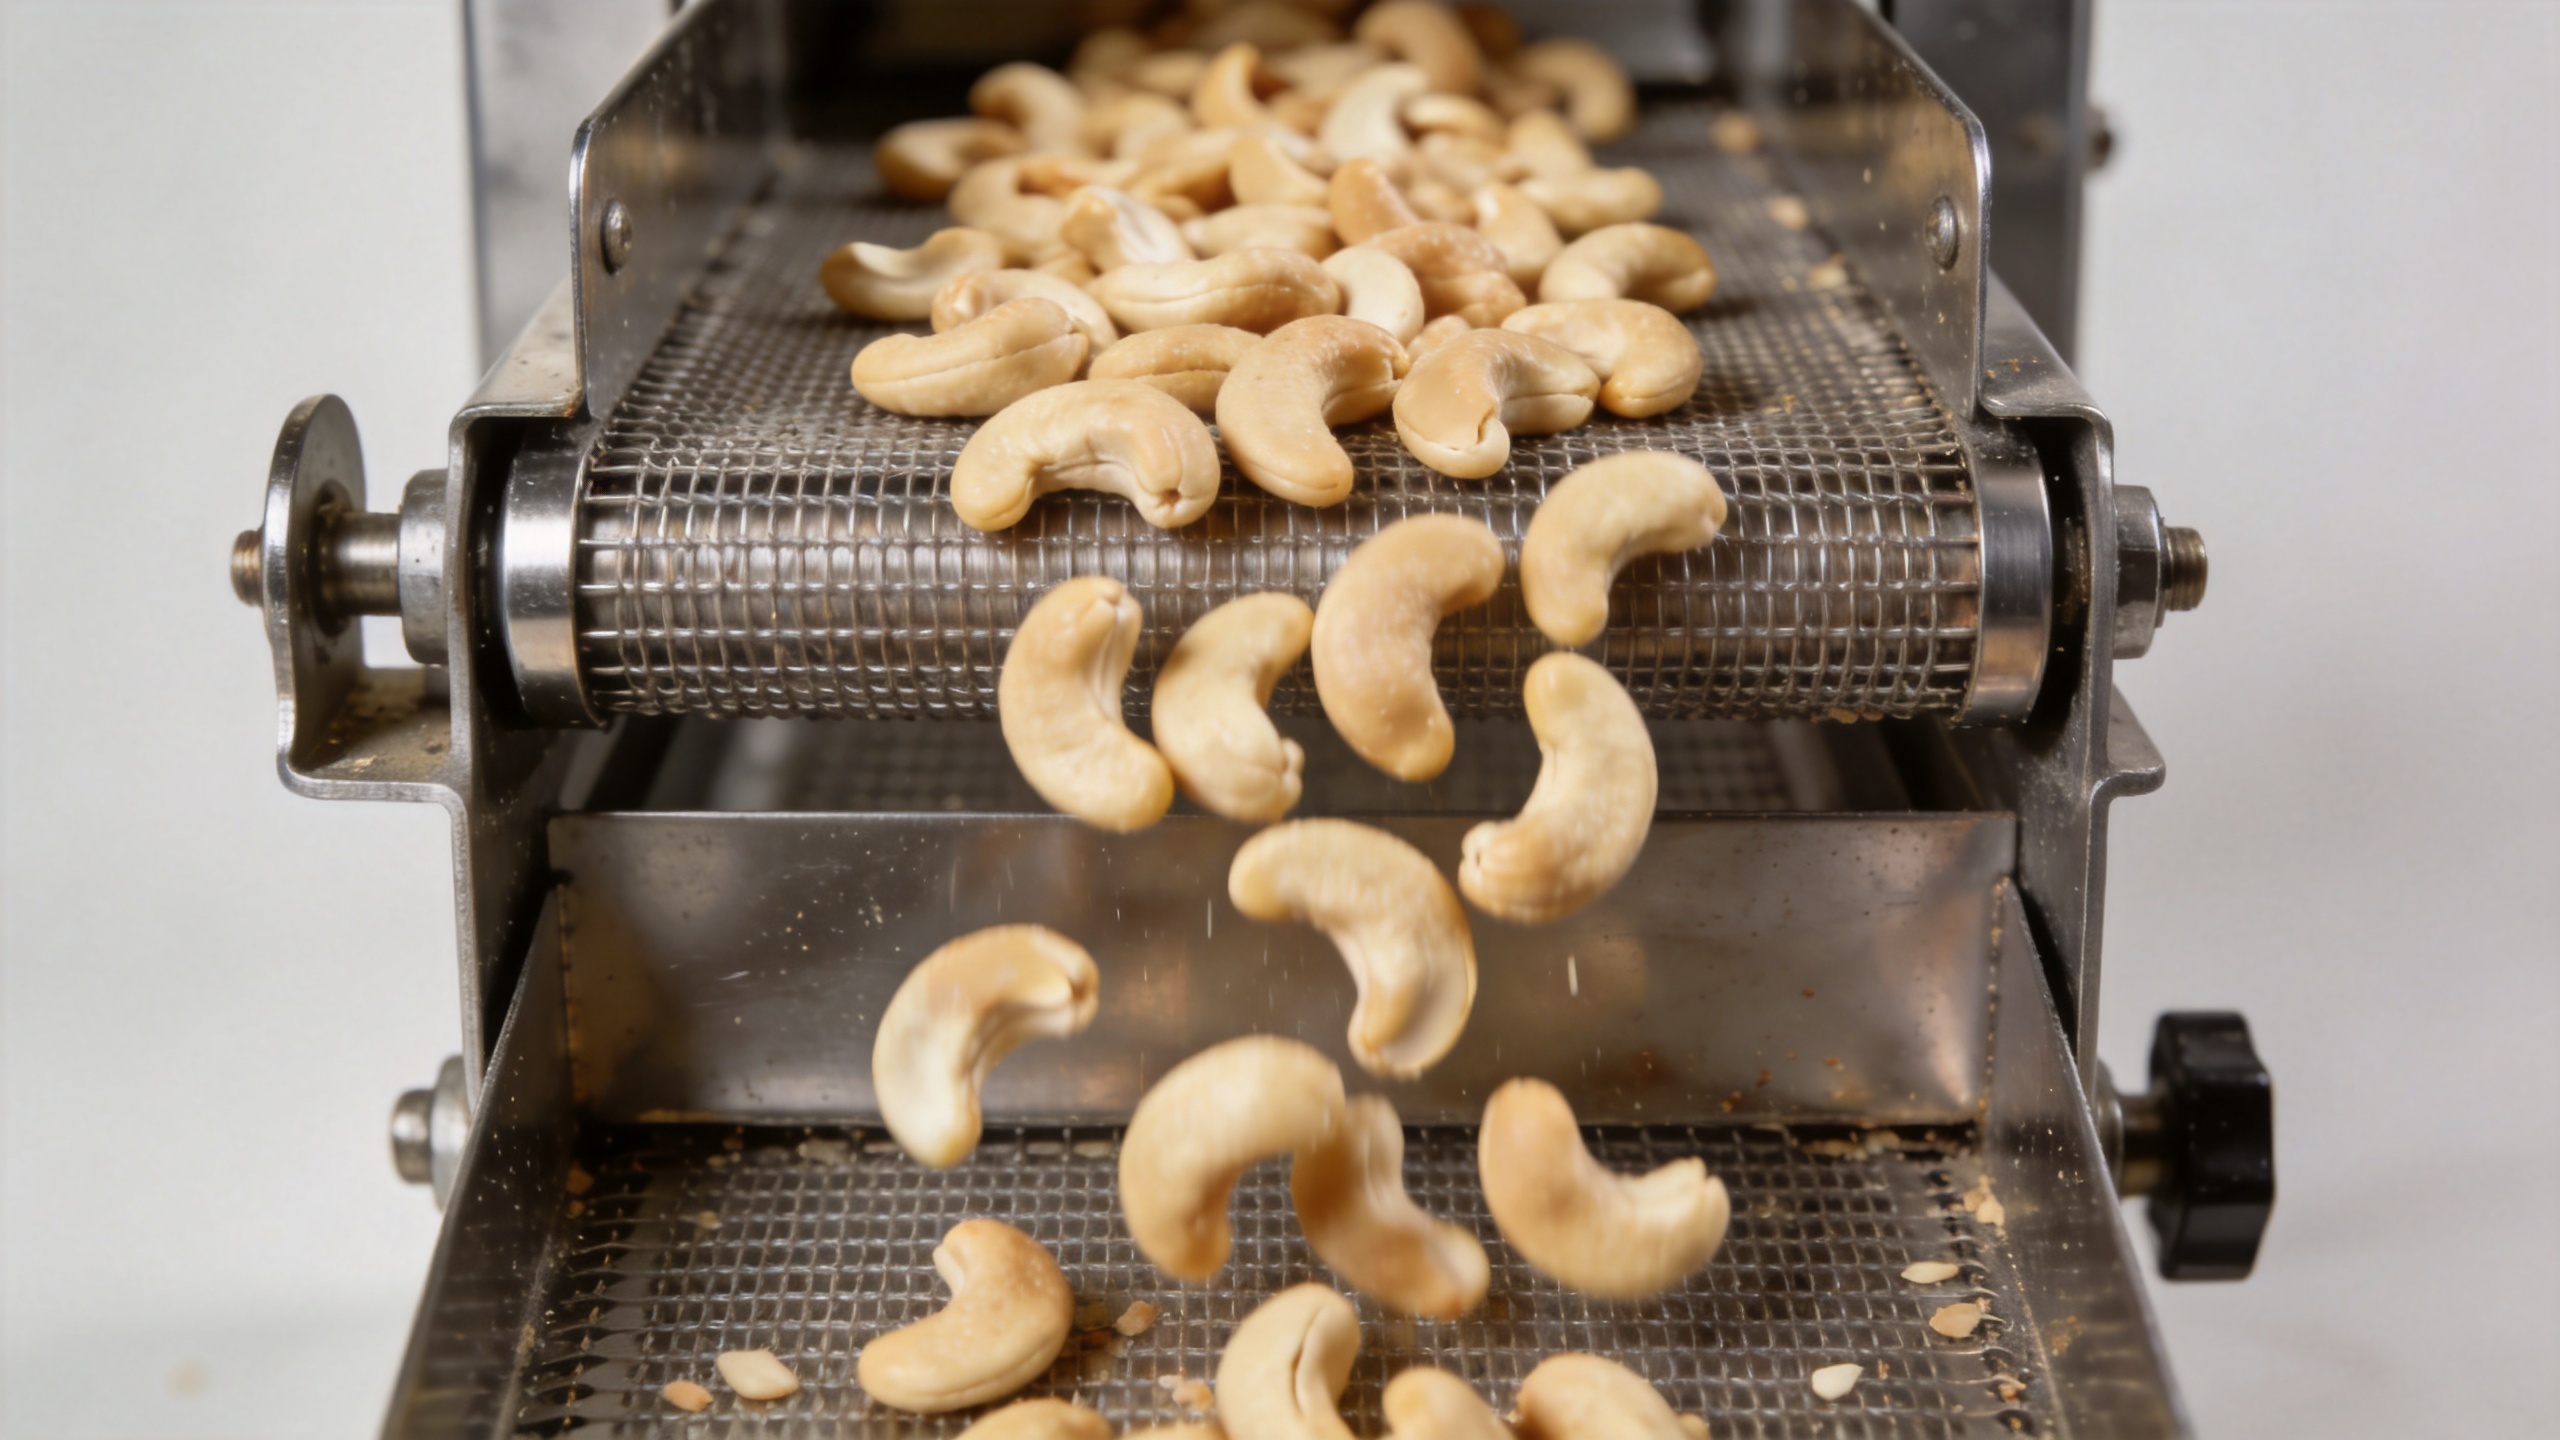
Mexaniki yerdən qozun testasının necə soyulması
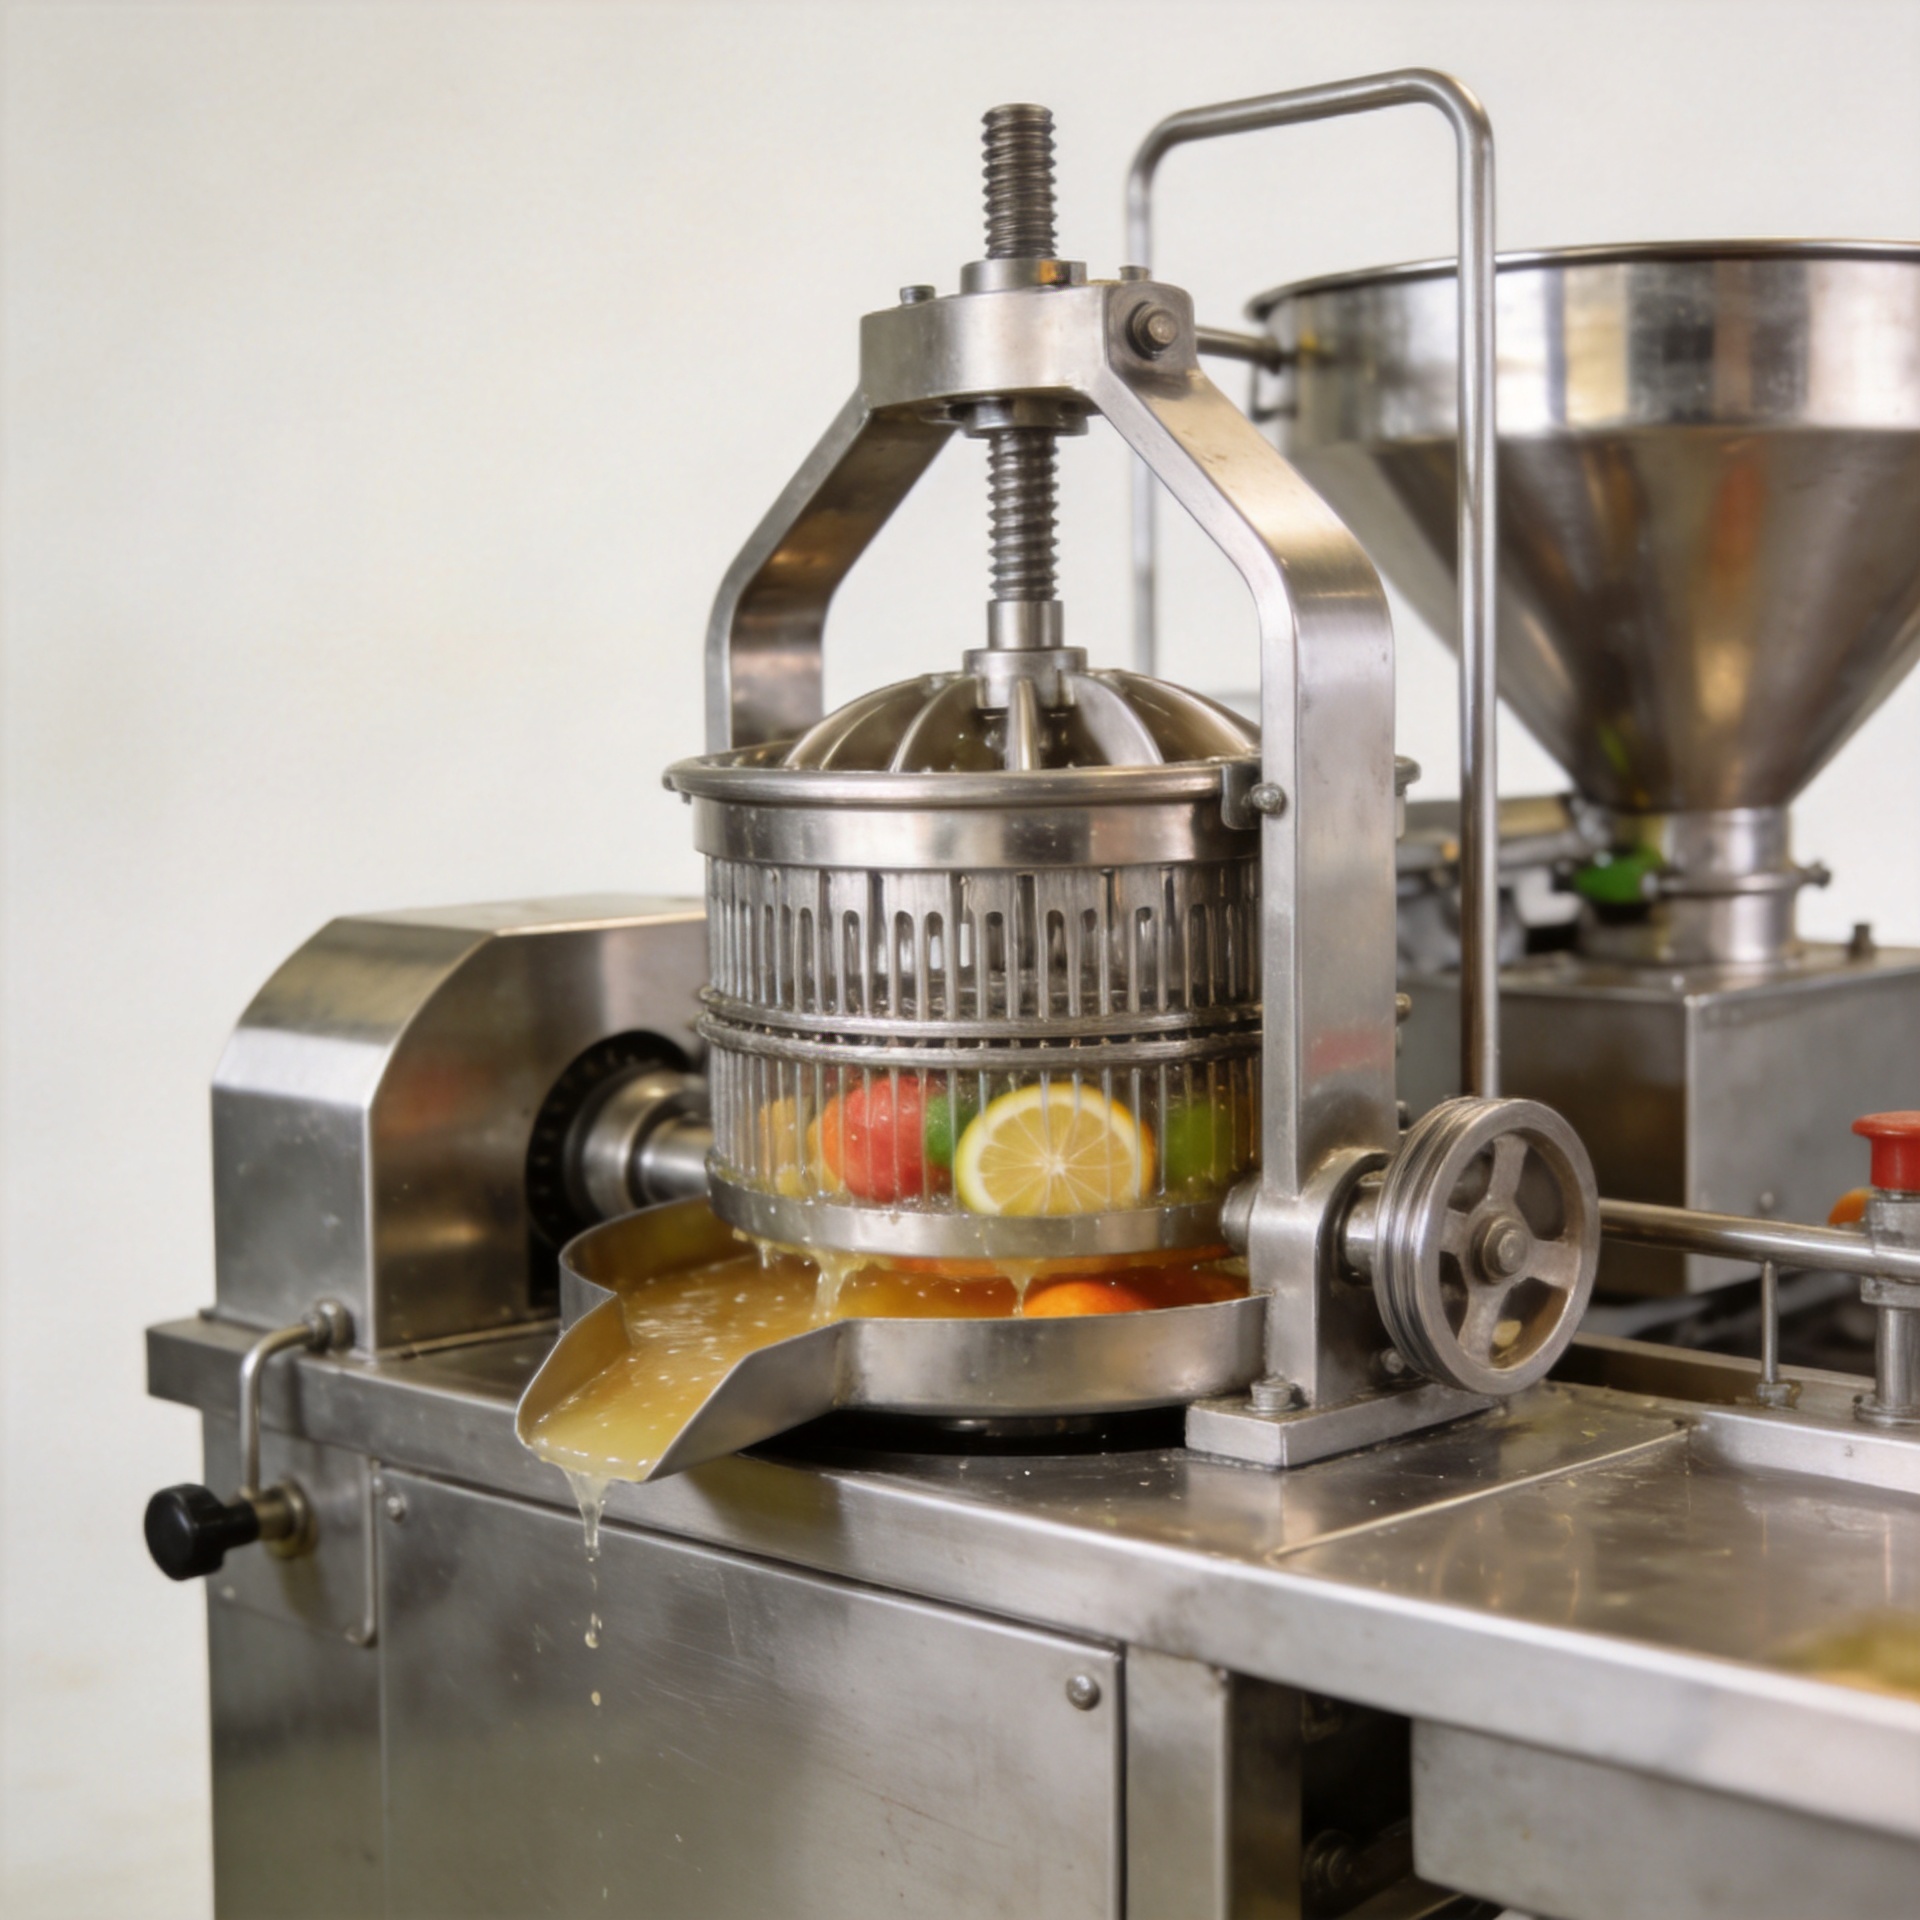
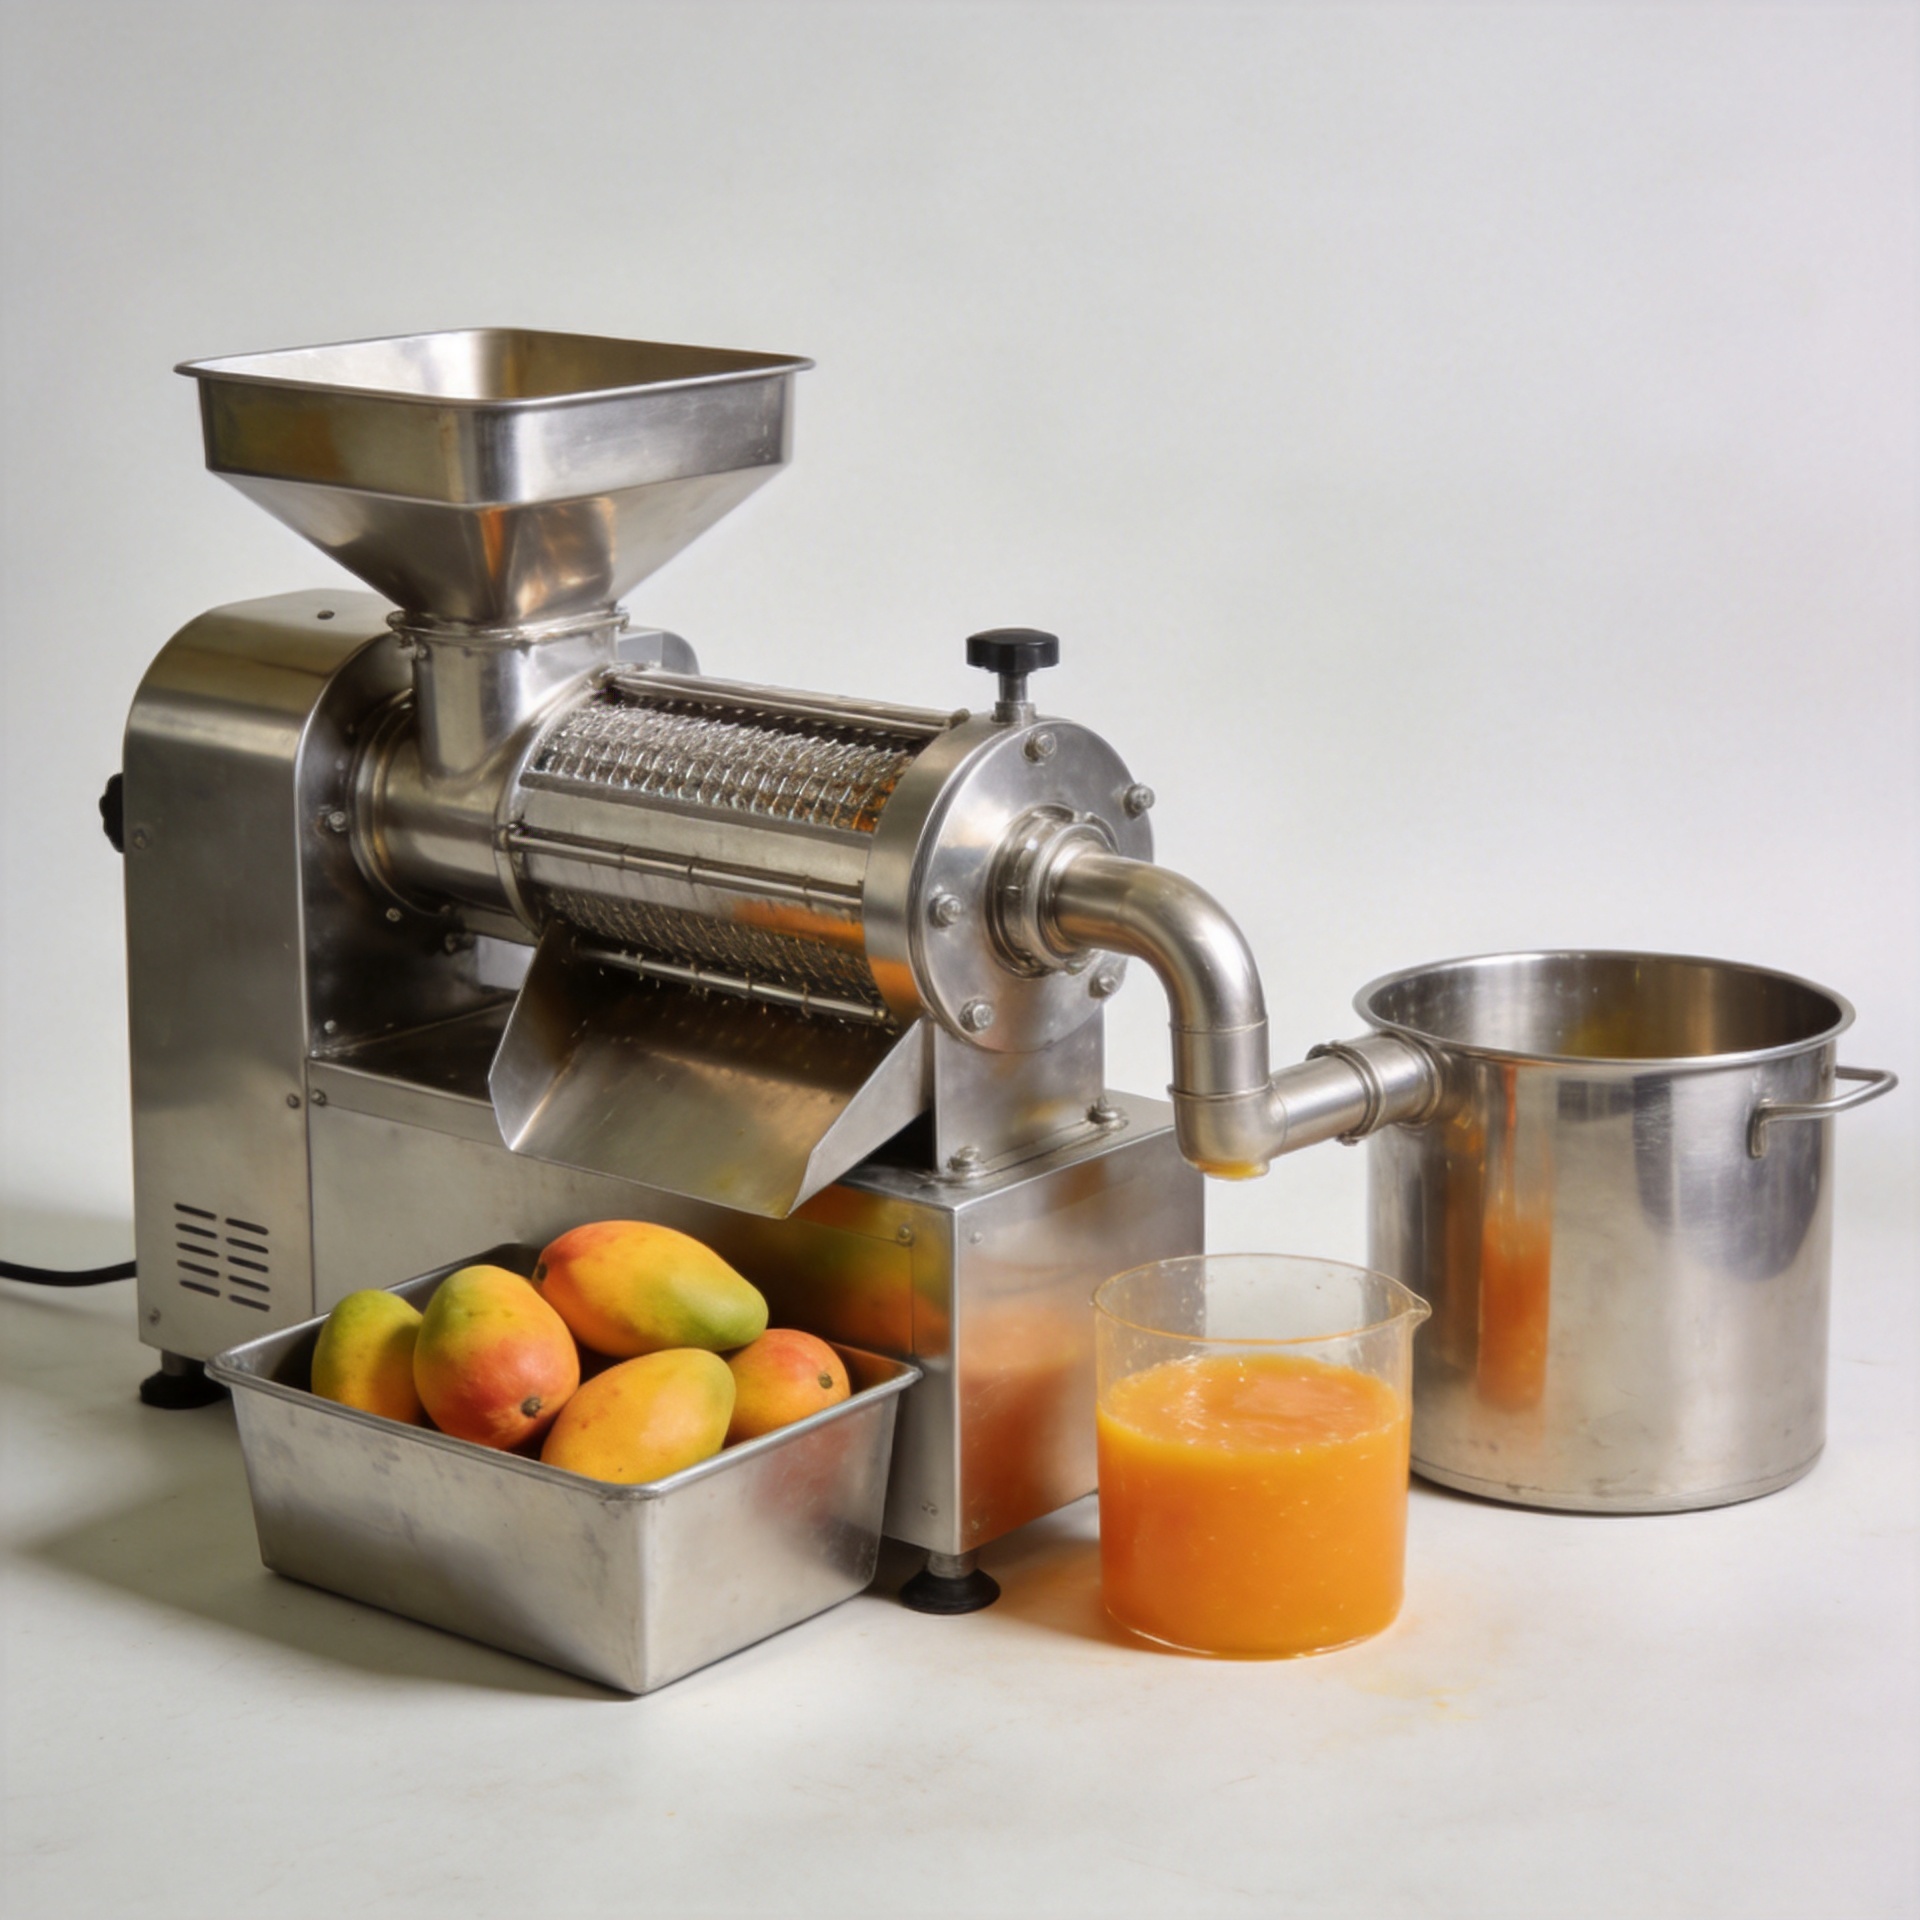
Avtomatlaşdırılmış kəşyu qozlarının soyulması , maşınlar soyulmuş testanı ayırmaq üçün nəzarət olunan mexaniki təsirdən istifadə edir. Xətt dizaynından asılı olaraq bu təsir yumşaq sürtünməni, valılar və ya kontakt səthlərini və hava axınını birləşdirə bilər. Hava axını yalnız ayrılma zamanı deyil, həm də soyulmadan sonra yüngül dəri parçalarının dənələrdən uzaqlaşdırılması üçün də faydalıdır.
Məqsəd dəriyi tamamilə soyumaq deyil. Məqsəd, tam taxıl tanələrini qoruyarkən qabığı azad etmək üçün kifayət qədər təsir göstərməkdir. Bu tarazlıq xüsusilə emalçı yüksək dəyərli tam taxıl növlərini satdıqda əhəmiyyətli olur. Qabıqı təmiz soyan, lakin tam taxıl tanələrini parçalara çevirən bir xətt çıxış məhsulunun dəyərini azalda bilər. Buna görə də operatorlar adətən yalnız "qabıq çıxarma sürəti"ni deyil, həmçinin qalıq qabıq miqdarını, tam taxıl tanələrinin çıxışını, pozulmuş taxıl tanələrinin səviyyəsini və material axınının təmizliyini də yoxlayırlar.
Ayrılma soyulma prosesinin bir hissəsidir
Soyulma kamerasından sonra taxıl tanələri və qabıq qırıntıları etibarlı şəkildə ayrılmalıdır. Sıxlıq süzgəcləri, havaya əsaslanan ayrılma, konveyerlər və yoxlama nöqtələri qabıq qırıntılarının yaxşı taxıl tanələri ilə birlikdə sortlaşdırma prosesinə keçməsinin qarşısını alır. Zəif ayrılma nəticəsində son partiya bənzərsiz görünə bilər və əllə yoxlama zamanı əlavə iş yaradır. Həmçinin keyfiyyət problemi qurudulmada, soyulmada və ya aşağı axında emalda başlamışdır, bu sualı aydınlaşdırmağı da çətinləşdirə bilər.
Nəticəni təsir edən keyfiyyət amilləri
Hər bir aqut peçenəsi xəttində diqqət yetirilməli dörd əməliyyat sualı var:
- Çərəz vəziyyəti: Peçenəyə daxil olmazdan əvvəl ölçüsü, rütubət vəziyyəti və qabığın çıxarılması keyfiyyəti mülayim şəkildə sabitdir?
- Peçenmə intensivliyi: Qabığın çıxarılması üçün tənzimləmə kifayət qədər güclüdür, lakin artıq qırılma yaratmır?
- Material axını: Konveyerlər və buferlər maşına bərabər şəkildə, dalğalanma və ya boş işləmə yaratmadan qidalanır?
- Yoxlama geri əlaqəsi: Qalıq dəri və qırılma tez-tez yoxlanılır ki, yuxarı axında olan şəraitə uyğunlaşdırma aparılsın?
Bir çox fabrikanın aşkar etdiyi kimi, xətt uyğunluğu ayrı-ayrı maşınlar qədər əhəmiyyətlidir. Bir soyucu nümayişdə yaxşı işləyə bilər, lakin gələn konveyer, quruducunun çıxışı və çeşidləmə bölməsi müxtəlif ritmlərlə işlədikdə onun nəticəsi dəyişir. İnterfeyslərin erkən planlaşdırılması dənə bütövlüyünü qorumaq və daha hamar istehsal axını təmin etmək üçün asanlıq yaradır.
Soyulmanın çeşidləmə və paketləmə ilə birləşdirilməsi
Bir dəfə kəşyu qozlarının soyulması tamamlandıqdan sonra məhsul adətən alıcının tələblərinə uyğun olaraq bütöv və pozulmuş formalara, ölçülərə, rənglərə və görünən nasazlıqlara görə çeşidlənir. Dəqiq soyulmanın dəyəri burada aydın görünür. Yaxşı dəri çıxarma və aşağı pozulma dərəcəsi çeşidləmə bölməsinə daha sabit giriş verir, təmiz ayrılma isə paketləmədən əvvəl təkrar emal həcmini azaldır.
Paketləmə son təhvil verilmədir, əlavə düşüncə deyil. Paketləmə bölməsi, tələb olunan yoxlamadan keçmiş və əlavə düşmələr və ya sıxılma nöqtələri olmadan ötürülən dənələr almalıdır. Qabığın çıxarılması, soyulma, sinifləndirilmə və paketləmə bir sistem kimi dizayn edildikdə, operatorlar problemləri xətt boyu geriyə doğru izləyə bilərlər, hər stansiyaya ayrı-ayrı problem kimi yanaşmadan.
Avtomatlaşdırılmış xətt planlaşdırarkən qiymətləndirilməli olanlar
Avadanlıq seçməzdən əvvəl istənilən son sinifləri, gözlənilən xam qoz dəyişkənliyini, hədəf tutumunu, mövcud kommunal xidmətləri və təmizlik/baxım prosedurunu müəyyənləşdirin. Təchizatçının qabığın çıxarılması, şərtləndirmə, kəşyu qozlarının soyulması , və paketləməni necə birləşdirəcəyini soruşun — sadəcə hər bir maşının təkbaşına nə edə biləcəyini deyil. Həmçinin, fərqli partiyalar üçün parametrlərin necə tənzimlənə biləcəyini və operatorların istehsal zamanı qalıq qabıq və qırılma dərəcəsini necə yoxlayacağını təsdiqləmək ağıllı addımdır.
Bütövlükdə inteqrasiya olunmuş başlanğıc nöqtəsi axtaran zavodlar üçün sənaye meyvə qozu dəyirmi qabığının çıxarılması, soyulması və paketlənməsi üçün emal maşın xətti tələb olunan stansiya-arası iş axınına çərçivə verə bilər. Son konfiqurasiya hələ də zavodun gücü, xammal və dərəcə tələblərinə uyğunlaşdırılmalıdır.
Nəticə
Effektiv kəşyu qozlarının soyulması proses nəzarətindən, yalnız qüvvədən deyil, gəlir. Doğru çərəz şərti qoyulması testanın çıxarılmasını asanlaşdırır; yumşaq mexaniki təsir və havayla ayrılma çərəzi qoruyur; koordinasiyalı çeşidləmə və qablaşdırma isə yuxarı axında yaradılan dəyəri qoruyur. Bu mərhələlər bir avtomatlaşdırılmış sistem kimi işlədikdə, emalçılar daha təmiz və daha sabit kəşu çərəzləri istehsal etmək və qarşısını almaq mümkün olan təkrar emalı azaltmaq üçün daha yaxşı mövqedə olurlar.