EN
Otomatik İşleme Hattında Fındık Kabuğu Soyulması Nasıl Çalışır?
Modern bir fındık tesisi içinde, fındık kabuğu soyulması yalnızca izole bir bitirme aşaması değildir. Kabuk çıkarma ve çekirdek kondisyonlamasından sonra ince kahverengi testanın kontrollü olarak uzaklaştırılmasıdır; bu işlem kurutma, ayırma, sınıflandırma ve ambalajlama ile uyum içinde olmalıdır. Bir hattın kabukları hızlıca uzaklaştırmakta başarılı olması, yine de fazla sayıda kırık çekirdek oluşturması, fazla miktarda testa bırakması veya bir sonraki istasyona düzensiz besleme yapması durumunda değer kaybına neden olabilir.
El ile işlemden entegre bir hattan geçiş yapan işleyiciler için faydalı soru yalnızca "hangi soyucu en hızlıdır?" değildir. Asıl önemli olan, tüm sürecin kabuk soyulmadan önce çekirdekleri nasıl hazırladığı ve soyucunun temiz, sağlam çekirdekleri sınıflandırma ve ambalajlama aşamasına nasıl aktardığıdır. Ekipman üreticisi açısından bakıldığında bu bağlantı, kararlı üretim çıktısının kazanıldığı ya da kaybedildiği noktadır.
Fındık kabuğu soyulması, otomatik süreçte nerede yer alır
Otomatik fındık işleme, ham fındık hazırlığı ve kabuk çıkarma ile başlar. Çekirdekler kabuklarından ayrıldıktan sonra hâlâ testayı (kabuk altı zarını) taşır. Daha sonra çekirdekler, genellikle kontrollü bir kurutma aşaması ile koşullandırılır; ardından kabuk soyulma bölümüne ulaşır. Koşullandırma önemlidir çünkü kabuk altı zarı, yenilebilir çekirdeğe fazla baskı uygulanmadan ayrılabilmesi için gevşek veya kırılgan hâle gelmelidir.
Pratik sıralama genellikle şöyledir: kabuk çıkarma ve çekirdek ayırma, kurutma veya koşullandırma, gerekliyse soğutma, fındık kabuğu soyulması , kabuk-ve-çekirdek ayırma, sınıflandırma, kontrol ve paketleme. Tam ekipman yerleşimleri, kapasiteye, ham fındık kaynağında, çekirdek sınıf hedeflerine ve yerel enerji koşullarına göre değişir. Yine de her geçişin aynı amacı vardır: çekirdekleri bir sonraki makineye tekrarlanabilir bir durumda iletmek.
Neden kabuk soyulmadan önce kondisyonlama önemlidir
Kabuk soyulma performansı yalnızca kabuk soyma makinesine bağlı değildir. Çekirdek nem oranı, sıcaklık geçmişi, boyut dağılımı ve kabuk çıkarma çıkışının durumu, testanın ne kadar kolay ayrıldığını etkiler. Sektördeki süreç kılavuzları genellikle kabuk çıkarmadan önce nem oranını azaltmak ve testayı gevşetmek için kurutmayı tanımlar. Eğer çekirdekler çok yumuşak girerse kabuk yapışabilir. Eğer aşırı kondisyonlandırılırlarsa veya çok agresif şekilde işlenirlerse kırılma oranı artabilir.
Bu nedenle bir üretim hattı, tek bir başlık kapasitesine göre ayarlanmamalıdır. Fındık partileri, çekirdek boyutu ve ham madde tutarlılığının değişmesi nedeniyle birbirlerinden farklı davranış gösterebilir. Taşıma hızı, kurutma koşulları ve soyulma şiddeti için sabit bir tarif, genellikle maksimum kısa vadeli verimden daha değerlidir. Başka bir deyişle, gerçek sonuç, sürecin tasarlandığı koşullara uygun şekilde soyucuya ulaşan çekirdeklerin durumuna bağlıdır.
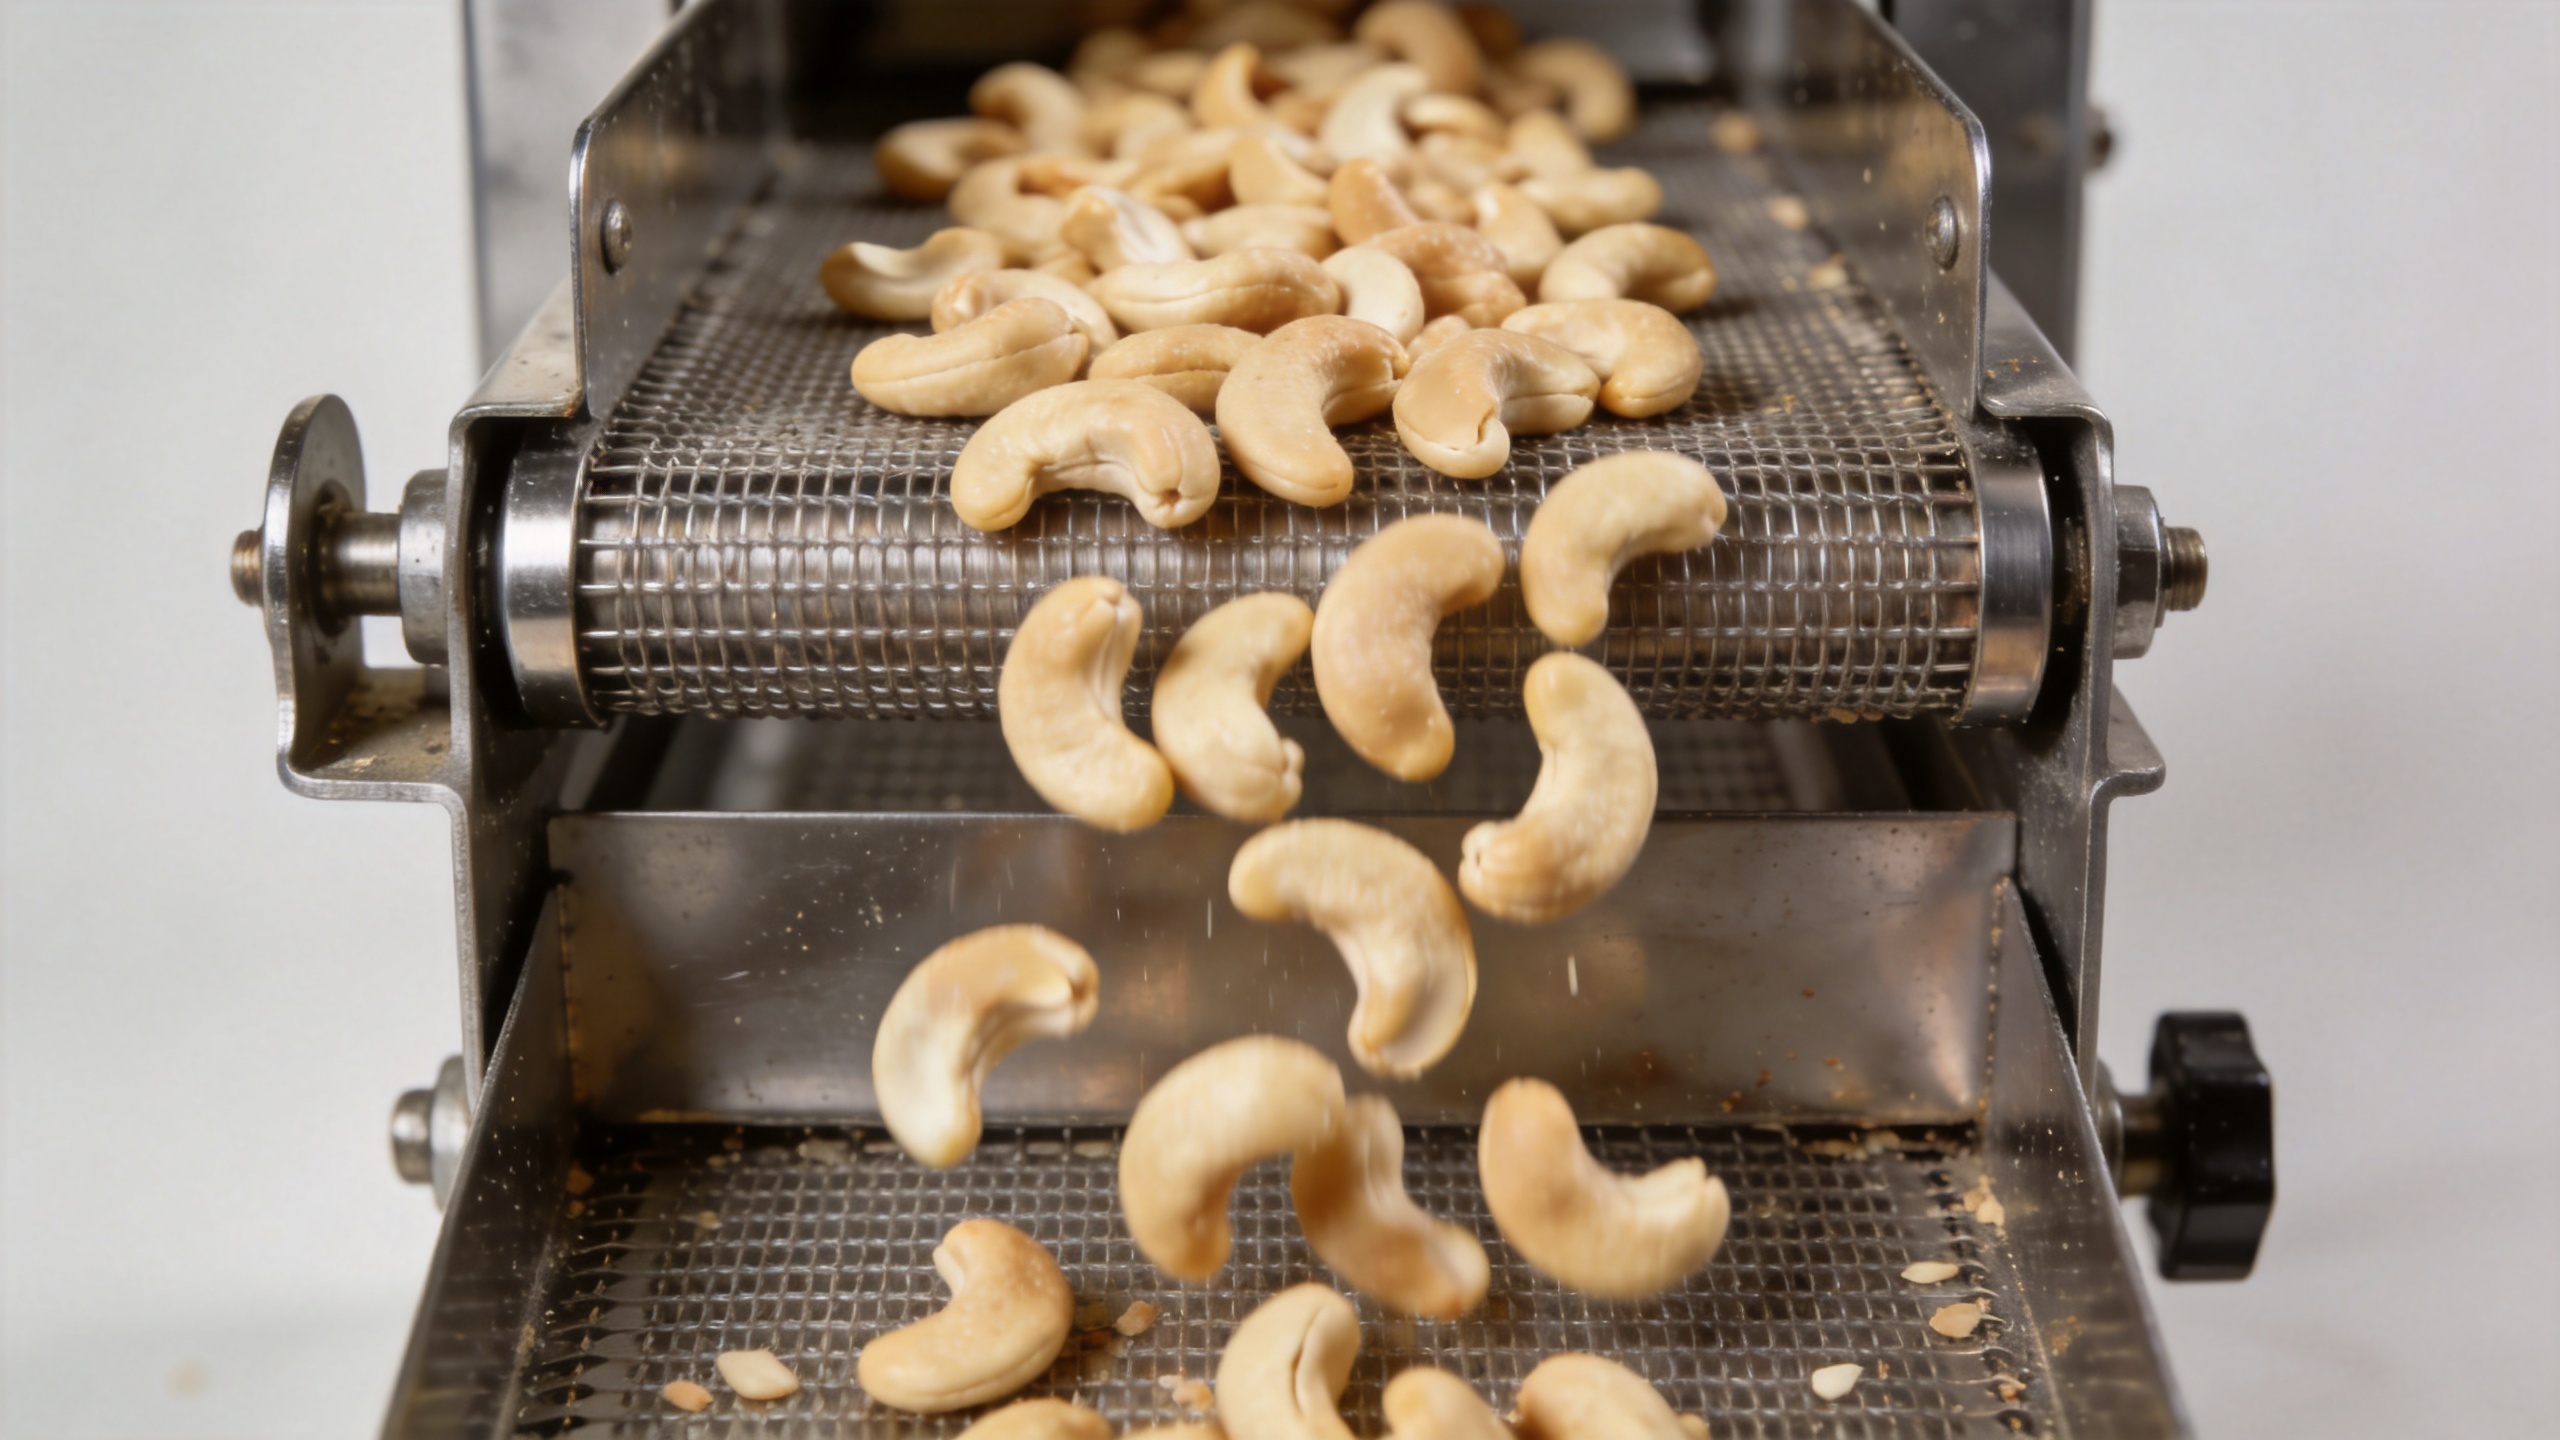
Mekanik ay çekirdeği soyulması nasıl gerçekleşir
Otomatikleştirilmiş fındık kabuğu soyulması , makineler, gevşetilmiş testayı ayırmak için kontrollü mekanik hareket kullanır. Hat tasarımıyla ilişkili olarak bu hareket, yumuşak sürtünme, silindirler veya temas yüzeyleri ile hava akımını birlikte kullanabilir. Hava akımı, yalnızca ayırma sırasında değil, aynı zamanda soyulmadan sonra hafif ağırlıktaki kabuk parçalarının çekirdeklerden uzaklaştırılması gerektiğinde de yararlıdır.
Amaç, kabuğun tamamını soyup deriyi kaldırmak değildir. Amacımız, tam tahıl tanelerini korurken kabuğu serbest bırakacak kadar etkili bir işlem uygulamaktır. Bu denge, özellikle bir işleme tesisi daha yüksek değerli tam tahıl kalitelerini satıyorsa çok önemlidir. Kabuğu temizce ayıran ancak tam tahıl tanelerini parçalara dönüştüren bir üretim hattı, ürünün değerini düşürebilir. Bu nedenle operatörler genellikle yalnızca “kabuk ayırma oranı”na değil; aynı zamanda kalan kabuk miktarına, tam tahıl verimine, kırık tahıl oranına ve malzeme akışının temizliğine de dikkat eder.
Ayırma, soyulma işleminin bir parçasıdır
Soyulma odasından sonra, tahıl taneleri ile kabuk parçaları güvenilir şekilde ayrılmalıdır. Elekler, hava ile ayırma, konveyörler ve inceleme noktaları, gevşek kabuk parçalarının iyi kalitedeki tahıl taneleriyle birlikte sınıflandırmaya geçmesini önler. Zayıf ayırma işlemi, bitmiş bir partiyi tutarsız görünmeye sebep olabilir ve elle yapılan incelemelerde ek iş yükü yaratabilir. Ayrıca bir kalite sorununun kurutma, soyulma ya da daha sonraki işleme aşamalarında başladığını anlamayı zorlaştırabilir.
Sonucu etkileyen kalite faktörleri
Her fındık soyma hattında dikkat edilmesi gereken dört işletme sorusu vardır:
- Çekirdek durumu: Boyut, nem durumu ve kabuk ayırma kalitesi soyucuya gelmeden önce makul düzeyde tutarlı mıdır?
- Soyma şiddeti: Ayar, testayı kaldırmak için yeterince güçlü müdür; ancak gereksiz kırılmaya neden olmamaktadır mı?
- Malzeme Akışı: Taşıyıcılar ve tamponlar makineye düzgün bir şekilde beslemekte midir yoksa ani akımlar veya boş çalışma yaratmakta mıdır?
- Denetim geri bildirimi: Kalan kabuk parçaları ve kırılmalar, üst akış koşullarını ayarlamak için yeterli sıklıkta kontrol edilmekte midir?
Birçok fabrika, hattın bireysel makineden çok sistem uyumluluğunun da önemli olduğunu fark eder. Bir soyucu gösterimde iyi performans gösterebilir; ancak gelen taşıyıcı, kurutucu çıkışı ve sınıflandırma bölümü farklı ritimlerde çalıştığında sonucu değişebilir. Arayüzlerin erken planlanması, çekirdek bütünlüğünü korumayı ve daha pürüzsüz bir üretim akışını sürdürmeyi kolaylaştırır.
Soyulmanın sınıflandırma ve ambalajla birleştirilmesi
Bir kez fındık kabuğu soyulması işlem tamamlandığında ürün, alıcının belirttiği spesifikasyona göre tam ve kırık formlarına, boyutuna, rengine ve görünür kusurlarına göre normalde sınıflandırılır. Burada yumuşak soyulmanın değeri ortaya çıkar. Daha iyi kabuk kaldırma ve daha düşük kırılma oranı, sınıflandırma bölümüne daha tutarlı bir girdi sağlarken temiz ayırma, ambalaj öncesi tekrar işlemenin miktarını azaltır.
Ambalaj, son teslim işlemidir; ikinci planda düşünülen bir aşama değildir. Ambalaj bölümü, gerekli denetimleri geçen ve gereksiz düşmeler veya ezilmelere neden olmayacak şekilde taşınan çekirdekleri almalıdır. Kabuk çıkarma, soyulma, sınıflandırma ve ambalaj bir sistem olarak tasarlandığında operatörler sorunları üretim hattı boyunca geriye doğru izleyebilir; her istasyonu ayrı bir sorun olarak ele almak zorunda kalmazlar.
Otomatik bir üretim hattı planlarken değerlendirilmesi gerekenler
Ekipmanları seçmeden önce istenen nihai kaliteleri, beklenen ham fındık varyasyonunu, hedef kapasiteyi, mevcut yardımcı tesisleri ve temizlik/bakım rutinini tanımlayın. Tedarikçinin kabuk kırma, kondisyonlama, fındık kabuğu soyulması , ve ambalajlama işlemlerini nasıl birbirine bağlayacağını—sadece her makinenin tek başına ne yapabileceğini değil—sorun. Ayrıca farklı partiler için ayarların nasıl değiştirileceğini ve operatörlerin üretim sırasında kalan kabuk ve kırılma oranlarını nasıl kontrol edeceklerini doğrulamak da akıllıca bir yaklaşımdır.
Entegre bir başlangıç noktası arayan tesisler için bir endüstriyel ay çekirdeği soyucu, kabuk soyma ve paketleme işleme makine hattı istasyonlar arası gerekli iş akışını belirlemeye yardımcı olabilir. Son yapılandırma yine de tesisin kapasitesine, ham maddeye ve kalite gereksinimlerine uygun şekilde uyarlanmalıdır.
Sonuç
Etkili fındık kabuğu soyulması sadece kuvvetten değil, süreç kontrolünden kaynaklanır. Uygun çekirdek koşullandırması, testanın çıkarılmasını kolaylaştırır; nazik mekanik hareket ve hava ayırma işlemi çekirdeği korur; koordine edilmiş sınıflandırma ve paketleme işlemi ise önceden yaratılan değeri korur. Bu aşamalar bir otomatik sistem olarak birlikte çalıştığında, işleyiciler daha temiz, daha tutarlı ve az miktarda kaçınılabilir yeniden işleme gerektiren fındık çekirdekleri üretmeye daha iyi hazırlanmış olur.